Heim

Blog

Blog

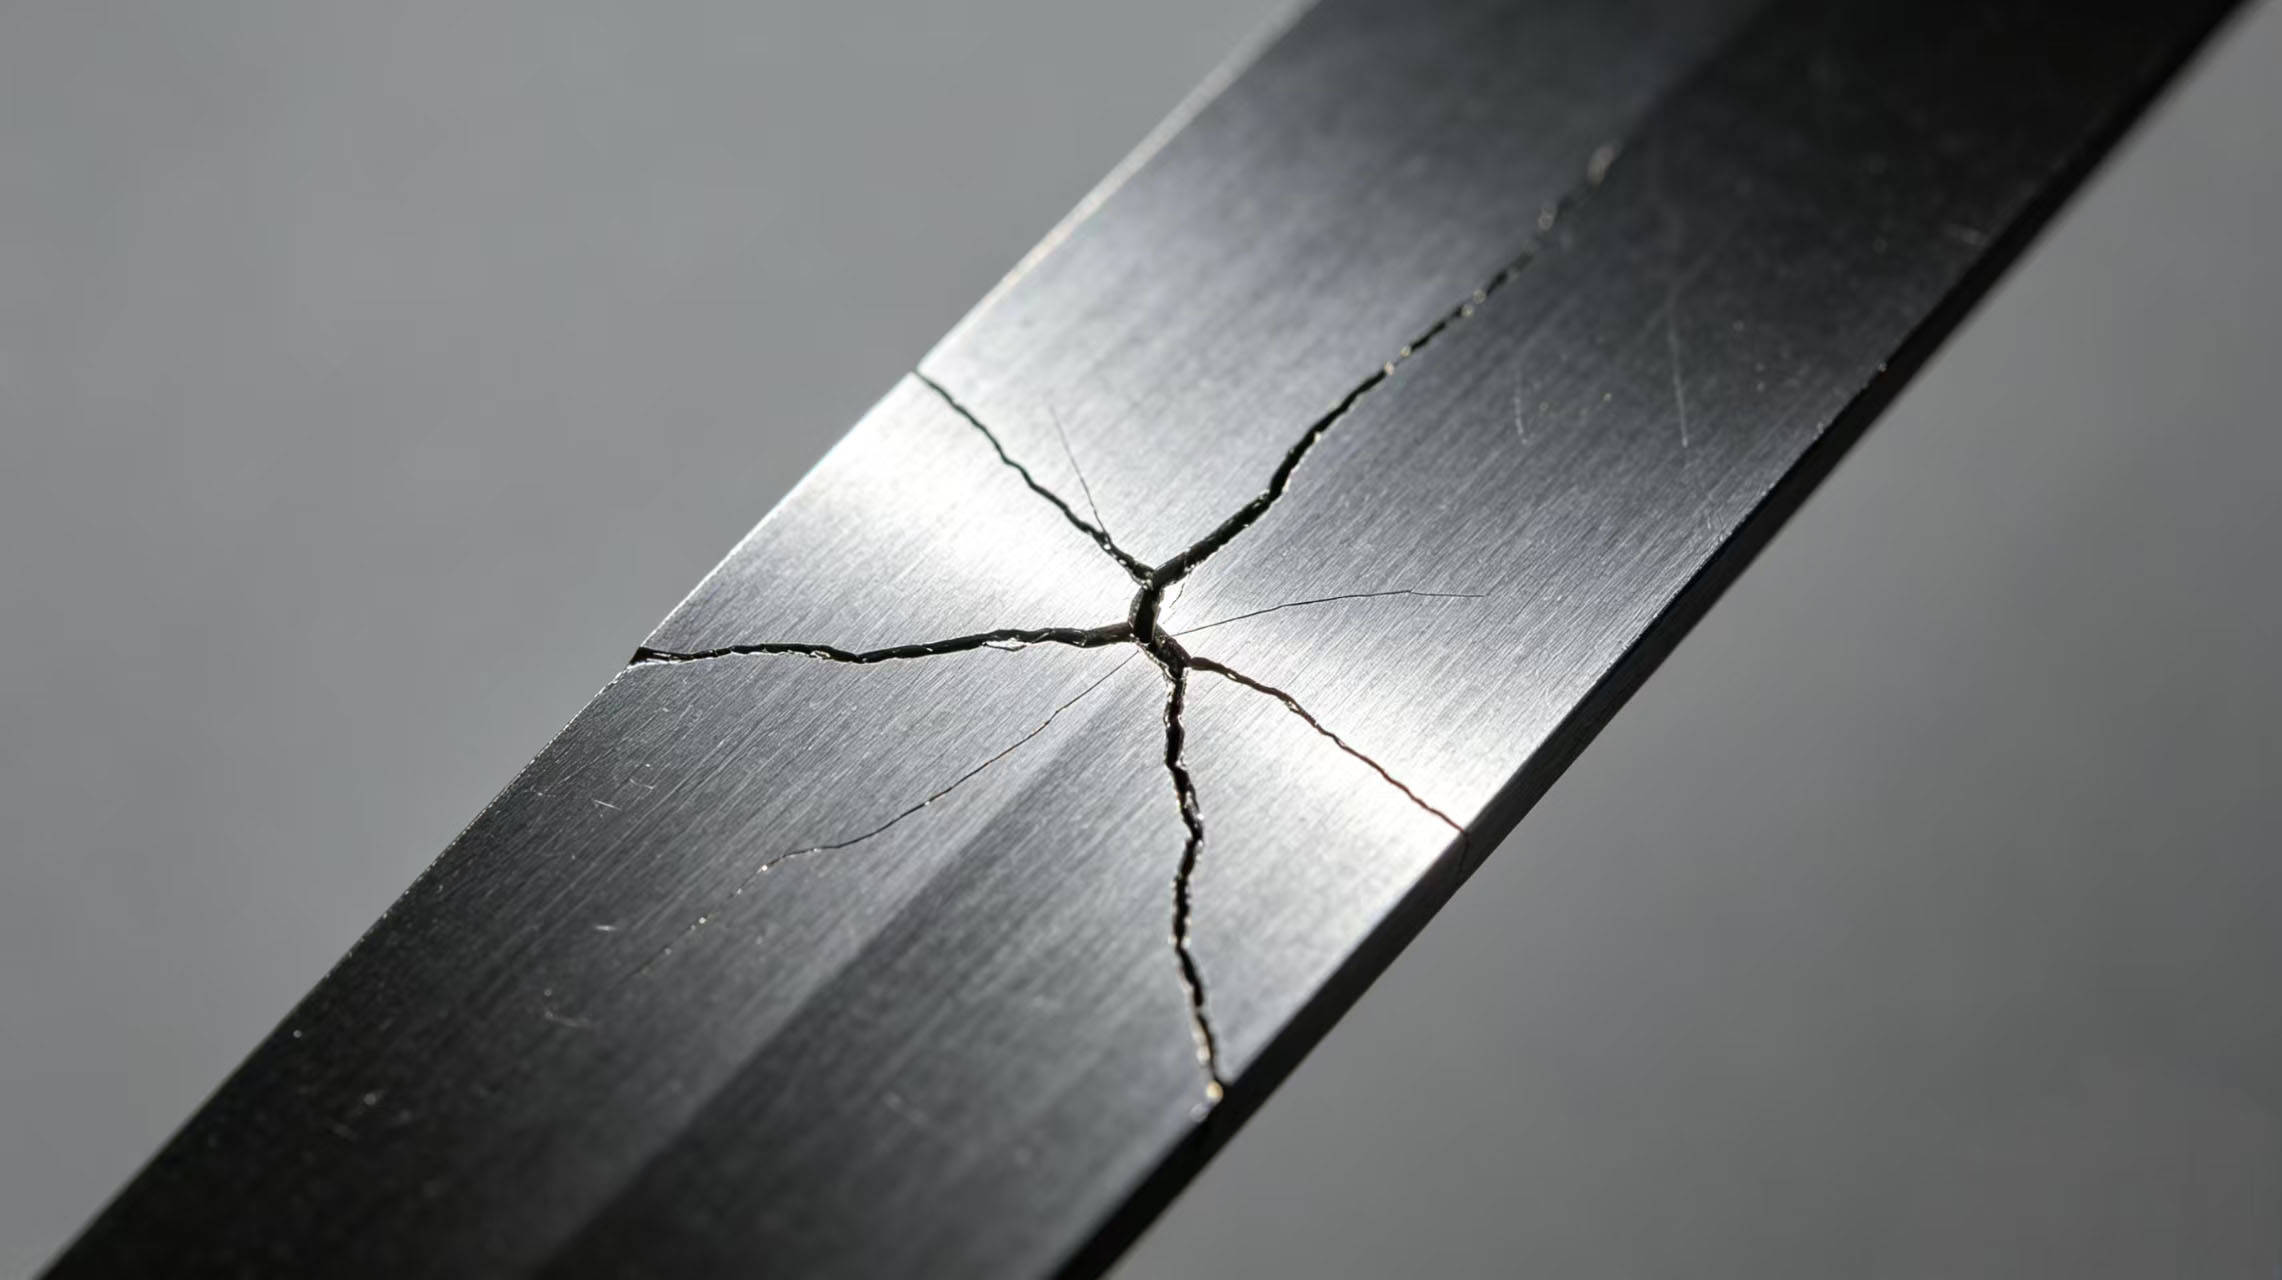
  • Nach dem Gebrauch bilden sich kleine Risse auf der Oberfläche von Klingen aus einer Legierung – können sie noch verwendet werden?
    Jul 03, 2026
    Bei der Schneidproduktion entdecken Bediener gelegentlich kleine Risse auf der Oberfläche von Legierungsklingen. Einige dieser Risse sind mit bloßem Auge sichtbar, andere nur mit einer Lupe. In solchen Fällen fragen sich viele: „Kann das Teil noch verwendet werden?“ Mingbai Mechanical Tool Technology Co., Ltd. bietet Ihnen auf Basis von Materialwissenschaft und praktischer Erfahrung Beurteilungskriterien und Handlungsempfehlungen. 1. Zwei Arten von Rissen: Oberflächenrisse vs. Tiefenrisse OberflächenmikrorisseDie Tiefe beträgt üblicherweise weniger als 0,05 mm und beschränkt sich auf die Oberflächenschicht der Klinge. Solche Risse können durch thermische Spannungen beim Schleifen, Schrumpfspannungen der Beschichtung oder leichte Stöße verursacht werden. Wenn der Riss nicht bis zur Schneide reicht und das Klingenmaterial zäh ist, … Klinge aus HochgeschwindigkeitsstahlEs kann unter Bedingungen geringer Last vorübergehend verwendbar sein. Tiefe RisseDie Tiefe eines Risses beträgt mehr als 0,1 mm oder er erstreckt sich von der Oberfläche nach innen. Solche Risse entstehen häufig durch übermäßige Spannungen bei der Wärmebehandlung, durch Mikrorisse beim Abschrecken oder durch Langzeitermüdung. Sobald ein tiefer Riss auftritt, … Hartmetallklinge kann jederzeit vollständig brechen und muss sofort außer Betrieb genommen werden. 2. Häufige Ursachen für Risse 1. Verbrennungen durch SchleifenBeim Nachschärfen führen zu hoher Vorschub oder unzureichende Kühlung zu lokaler Überhitzung und damit zu Schleifrissen. Diese Risse sind meist netzartig oder fein linear und treten in der Nähe der Schneide auf. Präzisions-Schneidkreisklingen.  2. WärmebehandlungsfehlerEine zu hohe Abschrecktemperatur oder ein unzureichendes Anlassen führen zu übermäßigen Restspannungen im Inneren der Klinge, die sich während des Gebrauchs langsam abbauen und zu Rissen führen. 3. ErmüdungsrisseLegierungsklingen zum Schneiden von Siliziumstahl werden über lange Zeiträume wechselnden Schnittspannungen ausgesetzt, und an den Spannungskonzentrationspunkten entstehen Ermüdungsrisse. 4. AufprallrisseDie Klinge erfährt einen unerwarteten Aufprall (z. B. auf Materialfugen oder harte Einschlüsse), was zu lokalen Absplitterungen führt, die sich zu einem Riss ausweiten. 5. Risse in der BeschichtungPVD-Beschichtungen sind hart, aber spröde. Bei starker Belastung kann die Beschichtung reißen, während das Substrat intakt bleibt. Solche Risse beeinträchtigen lediglich die Lebensdauer der Beschichtung; das Substrat bleibt intakt. beschichtete Legierungsblätter kann weiterhin verwendet werden. 3. Dreistufiges Verfahren zur Feststellung, ob es noch verwendbar ist Schritt 1: Die Rissstelle ermitteln • Riss an der Kante → Gefährlich, Teile können beim Schneiden wegfliegen, muss außer Betrieb genommen werden.• Riss in einem nicht beanspruchten Bereich des Schaufelblattkörpers, z. B. in der Nähe der Bohrung → Geringeres Risiko, kann mit kurzfristiger Überwachung verwendet werden.• Riss an der Stirnfläche, der sich aber nicht bis zum Außendurchmesser erstreckt → Weitere Tiefenprüfung erforderlich.  Schritt 2: Risstiefe beurteilen • Untersuchen Sie die Stelle mit einer 10-fachen oder höheren Vergrößerung. Wenn der Riss so fein wie ein Haar ist und nicht in die Oberfläche eindringt, handelt es sich möglicherweise um einen Oberflächenriss.• Eindringprüfung mit Farbstoff: Klinge reinigen, Eindringmittel auftragen, abwischen, dann Entwickler auftragen. Ist die Entwicklungslinie durchgehend und deutlich, ist der Riss relativ tief.• Kratzen Sie vorsichtig mit einem Fingernagel oder einem Metallstück. Wenn Sie eine deutliche Rille fühlen, kann die Tiefe mehr als 0,1 mm betragen.  Schritt 3: Entscheidung auf Grundlage der Arbeitsbedingungen • Niedrige Geschwindigkeit, geringe Belastung, nicht sicherheitskritische Position → ein Oberflächenriss kann vorübergehend nutzbar sein, aber erhöhen Sie die Inspektionshäufigkeit.• Hochgeschwindigkeits-, Hochlast- und automatisierte Produktionslinie → Bei jeglichem Riss wird empfohlen, die Anlage außer Betrieb zu nehmen.• Bei Beschädigung wertvoller Materialien oder Gefährdung der Personensicherheit → sofort ersetzen. 4. Risstoleranz für verschiedene Klingenmaterialien · HochgeschwindigkeitsstahlklingenGute Zähigkeit, Oberflächenmikrorisse können unter Überwachung kurzfristig genutzt werden.· HartmetallklingenHartmetall ist sehr spröde; bei jedem Riss wird empfohlen, das Produkt außer Betrieb zu nehmen. Risse in Hartmetall breiten sich extrem schnell aus.  · Klingen aus EdelstahlBeste Zähigkeit, vergleichsweise höhere Toleranz gegenüber Oberflächenrissen.· Beschichtete KlingenWenn nur die Beschichtung rissig ist und das Substrat intakt ist, können sie weiterhin verwendet werden, jedoch verringert sich die Schutzwirkung der Beschichtung. 5. Notfallmaßnahmen bei gerissenen Klingen Wenn Sie vorübergehend ein Spezial-Schneidklinge Bei einem Riss sollten Sie diese Regeln befolgen: 1. Die Schnittgeschwindigkeit auf unter 60 % der Normalgeschwindigkeit reduzieren.2. Verringern Sie den Klingenabstand und die Überlappung, um die Aufprallkräfte zu reduzieren.3. Kontrollieren Sie alle 30 Minuten, ob sich der Riss vergrößert hat.4. Bringen Sie einen Schutzbügel um die Klinge an. 6. Wie lassen sich Risse vermeiden? · Standardisierung des Nachschärfens: Zur CNC-Schleifung an den Hersteller zurücksenden; Vorschubgeschwindigkeit und Kühlung kontrollieren, um Schleifbrand zu vermeiden.· Optimierung der Wärmebehandlung: Wählen Sie Lieferanten mit metallographischer Prüfmöglichkeit, um eine ausreichende Anlassbehandlung sicherzustellen.· Geeignetes Material auswählenFür stark beanspruchte Bedingungen sollten Sie robustere, verschleißfeste Kreissägeblätter wählen.· Vor der Installation prüfenÜberprüfen Sie die Schneide und Oberfläche jeder neuen Klinge mit einer Lupe. 7. Empfehlungen und Inspektionsdienstleistungen von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. empfiehlt, alle bis zur Schneide reichenden oder tieferen Risse (über 0,1 mm) sofort außer Betrieb zu nehmen. Bei Rissen, deren Tiefe nicht bestimmt werden kann, senden Sie das Sägeblatt bitte zur Eindringprüfung oder Magnetpulverprüfung an das Labor von Mingbai. Wir erstellen Ihnen einen Prüfbericht, in dem Lage, Länge und Tiefe des Risses genau vermerkt sind und der über die Verwendbarkeit oder den Ausschuss entschieden wird.  Abschluss Kleine Risse bedeuten nicht zwangsläufig, dass das Werkzeug unbrauchbar ist, sollten aber keinesfalls unterschätzt werden. Lage, Tiefe, Einsatzbedingungen und Material bestimmen gemeinsam das Schicksal eines gerissenen Werkzeugs. Im Zweifelsfall ist es am sichersten, das Werkzeug außer Betrieb zu nehmen, es zu untersuchen und einen professionellen Hersteller zu konsultieren. Mingbai Technology bietet Ihnen gerne Rissprüfungen und Risikobewertungen an.Website: www.mingbaiblade.com
  • Wenn Schneidklingen beim Schneiden laute Geräusche erzeugen, liegt das Problem an den Klingen oder an der Maschine?
    Jun 30, 2026
    Beim Metallschneiden ist ein plötzliches, scharfes, durchdringendes Geräusch der Schneidmesser ein Warnsignal. Dieses Geräusch beeinträchtigt nicht nur die Arbeitsumgebung, sondern deutet oft auch auf mögliche Probleme mit dem Messer oder der Maschine hin. Viele Bediener tun sich schwer, die Geräuschquelle zu identifizieren, tauschen die Messer blindlings aus oder unterbrechen die Produktion zur Überprüfung, was Zeit und Kosten verursacht. Mingbai Mechanical Tool Technology Co., Ltd. hilft Ihnen anhand umfangreicher Vor-Ort-Diagnosefälle, schnell festzustellen: Stammt das scharfe Geräusch vom Messer oder von der Maschine? 1. Zwei typische Quellen von scharfem Rauschen  1. Hochfrequentes, anhaltendes Kreischen (ähnlich dem Geräusch von kratzendem Metall) Dieses Geräusch ist anhaltend, scharf und hängt üblicherweise mit der Drehzahl des Sägeblatts oder der Sägeblattwelle zusammen. Häufige Ursachen: • Klingenspalt zu klein, Ober- und Unterkante reiben aneinander• Unzureichende Schmierung, Trockenreibung zwischen Klinge und Material• Schneidkantenfreiwinkel zu klein, zu große Kontaktfläche zwischen Klingenkörper und Material• Die Oberflächenrauheit der Schaufel ist zu hoch, was zu einem hohen Reibungskoeffizienten führt. 2. Periodisches Impulsgeräusch (ähnlich einem "Klick" oder "Klack") Dieses Geräusch tritt rhythmisch auf, ein- oder mehrmals pro Umdrehung. Häufige Ursachen: Die Klingenkante weist Ausbrüche auf; die beschädigte Stelle beeinträchtigt das Material während der Rotation.• Exzentrizität des Blattes oder der Blattwelle, die bei jeder Umdrehung einen Stoß erzeugt.• Zu großes Spiel zwischen Schaufelbohrung und Schaufelwelle, wodurch die Schaufel auf der Welle eiert. 2. Dreistufige Diagnose: Klinge oder Ausrüstung? Schritt 1: Leerlauftest  Entfernen Sie das Material und lassen Sie die Schneidmesser im Leerlauf laufen. Verschwindet das Geräusch, liegt das Problem am Material oder an den Schnittparametern. Bleibt das Geräusch bestehen, liegt das Problem am Messer oder an der Maschine. Schritt 2: Austauschtest Setzen Sie das laute Kreissägeblatt in eine andere, funktionierende Maschine ein und lassen Sie diese laufen. Wandert das Geräusch mit dem Sägeblatt, liegt das Problem am Sägeblatt selbst. Bleibt das Geräusch an der ursprünglichen Maschine, liegt das Problem am Gerät. Schritt 3: Prüfung der einzelnen Komponenten • Entfernen Sie das Sägeblatt und drehen Sie nur die Sägeblattwelle; achten Sie dabei auf ungewöhnliche Lagergeräusche.• Prüfen Sie den Rundlauf der Schaufelwelle (messen Sie mit einer Messuhr; der Radialrundlauf sollte ≤0,005 mm betragen).• Prüfen Sie den Klingenspalt (messen Sie mit einer Fühlerlehre; er sollte 5-10% der Materialstärke betragen). 3. Lärmprobleme im Zusammenhang mit den Rotorblättern 1. Kantenabsplitterung Kreisklingen zum Längsteilen von Edelstahlbändern Beim Auftreffen auf harte Stellen im Material können sich winzige Kantensplitter bilden. Wenn sich die abgesplitterte Stelle dreht und Kontakt herstellt, schlägt sie auf das Material und erzeugt dabei ein periodisches „Klack“-Geräusch.  2. Ungleichmäßiger Kantenverschleiß Legierungsklingen zum Schneiden von Siliziumstahl Aufgrund der Materialhärte neigen sie zu lokal begrenzten Verschleißspuren. Der abwechselnde Kontakt von abgenutzten und unabgenutzten Bereichen mit dem Material erzeugt ein periodisches Kreischen. 3. Abblättern der Beschichtung Nach der PVD-Beschichtung Hochgeschwindigkeits-Schneidmesser Beim Ablösen der Schicht entsteht durch die freigelegte Oberfläche ein höherer Reibungskoeffizient zum Material, wodurch ein kontinuierliches Kreischen entsteht. 4. Klingenverformung Ultradünne kreisförmige Klingen Bei der Wärmebehandlung oder im Gebrauch kann es zu Verformungen der Stirnfläche kommen, wodurch die Kantenbahn bei Rotation wellig wird und hochfrequente Geräusche entstehen. 4. Lärmprobleme im Zusammenhang mit Geräten 1. Lagerschaden Wenn Spindellager verschlissen oder narbig sind, erzeugen die Wälzkörper, die über die beschädigten Stellen laufen, hochfrequente Vibrationen und Kreischen, die sich mit zunehmender Drehzahl verstärken.  2. Gebogener Klingenschaft Durch den leicht gebogenen Klingenschaft wird einmal pro Umdrehung ein radialer Aufprall erzeugt, wodurch ein rhythmischer Aufprallklang entsteht. 3. Übermäßiges Zahnflankenspiel Abgenutzte Getriebezahnräder mit erhöhtem Zahnflankenspiel erzeugen beim Zahneingriff unter Schnittbelastung ein lautes Geräusch. 4. Ausfall des Schmiersystems Unzureichendes Schmiermittel oder verstopfte Ölkanäle führen dazu, dass Lager und Zahnräder trocken laufen und dabei quietschende Metallgeräusche erzeugen. 5. Lösungen Probleme mit der Klinge: • Absplitterungen oder Abnutzung → Rücksendung an den Hersteller zum Nachschärfen oder Austausch.• Abblätternde Beschichtung → neu beschichten oder ersetzen Spezial-Schneidklingen.• Verformung → Ebenheit prüfen; Ausschuss bei Abweichung von der Toleranz. Geräteprobleme: • Lagerschaden → Spindellager austauschen und Klingenwelle prüfen.• Verbogene Klingenwelle → richten oder ersetzen.• Schmiersystem → Ölkanäle reinigen und Schmierstoff ersetzen. 6. Diagnostische Dienstleistungen von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet Geräuschdiagnosedienstleistungen an: • Kostenlose Audio-Ferndiagnose (nehmen Sie die Betriebsgeräusche des Geräts auf und senden Sie sie uns zu).• Vor-Ort-Schwingungsprüfung mittels eines Schwingungsmessgeräts zur Erfassung von Spektraldaten.• Erstellen Sie einen Diagnosebericht, in dem die Geräuschquelle klar identifiziert und Lösungen angeboten werden.• Empfehlungen zur Geräuschreduzierung geben (Spalteinstellung, Verbesserung der Schmierung, Auswahl der Klinge).  7. Fallstudie In einer Anlage zum Schneiden von Edelstahlbändern trat ein scharfes, anhaltendes stechendes Geräusch auf. Kreisklingen für Präzisionsschneiden Während des Schneidvorgangs traten die Geräusche weiterhin auf. Der Kunde testete Sägeblätter von drei verschiedenen Herstellern. Die Ingenieure von Mingbai untersuchten den Vorgang vor Ort und stellten fest, dass das Radialspiel des unteren Sägeblattwellenlagers 0,08 mm betrug (Standardwert ≤ 0,02 mm) und der Lagerkäfig gebrochen war. Nach dem Austausch des Lagers waren die Geräusche vollständig verschwunden. Abschluss Wenn Schneidmesser beim Schneiden laute Geräusche verursachen, kann dies an einem Messer- oder einem Geräteproblem liegen. Mit der dreistufigen Methode „Leerlauftest + Austauschtest + Komponentenprüfung“ lässt sich die Fehlerursache schnell lokalisieren. Mingbai Technology unterstützt Sie mit professionellen Diagnosemöglichkeiten dabei, die Geräusche zu beseitigen und eine reibungslose Produktion wiederherzustellen.Website: www.mingbaiblade.com
  • Welche versteckten Bedingungen verbergen sich hinter den Versprechen der Hersteller von mechanischen Klingen bezüglich des „kostenlosen Nachschärfens“?
    Jun 29, 2026
    Beim Kauf von Spezialklingen, Kreissägeblättern oder Trennscheiben werben viele Hersteller mit „kostenlosem Nachschärfen“, um Kunden zu gewinnen. Das klingt verlockend – die stumpfe Klinge kostenlos zum Nachschärfen zurücksenden. Mingbai Mechanical Tool Technology Co., Ltd. weist jedoch darauf hin: Kostenloses Nachschärfen bedeutet nicht bedingungsloses NachschärfenDieser Artikel deckt die gängigen Einschränkungen auf, die sich hinter „kostenlosen“ Angeboten verbergen. 1. Warum bieten Hersteller ein „kostenloses Nachschärfen“ an? • Um langfristige Kooperationen zu fördern und die Kundenbindung zu stärken• Um die Nutzungsmuster der Kunden durch Nachjustierung zu verstehen und Nachbestellungsmöglichkeiten zu generieren• Um beim Nachschärfen Klingen zu identifizieren, die das Ende ihrer Lebensdauer erreichen, und um neue Aufträge zu generieren 2. Die sechs häufigsten versteckten Erkrankungen  1. Nur das erste Nachschärfen ist kostenlos. Viele Hersteller bieten mit ihrem „kostenlosen Nachschärfen“ tatsächlich nur das erste Nachschärfen an; für jedes weitere Nachschärfen fallen Gebühren an. Kreisklinge für Präzisionsschneiden Im Allgemeinen sind 3-5 Nachschärfungen während der gesamten Lebensdauer erforderlich. 2. Nur normale Abnutzung, keine ungewöhnliche Beschädigung. Weist eine Klinge Absplitterungen, Risse, Verformungen oder andere ungewöhnliche Gebrauchsspuren auf, ist der kostenlose Nachschärfservice in der Regel nicht anwendbar. Hersteller stufen dies als „unsachgemäße Verwendung“ ein und verlangen eine kostenpflichtige Reparatur oder die direkte Verschrottung. 3. Die Nachschärfhäufigkeit hängt von der verbleibenden Klingendicke ab. Wenn der kumulative Abtrag durch Nachschärfen 10–15 % der ursprünglichen Dicke übersteigt, können Hersteller weiteres Nachschärfen ablehnen und behaupten, die Klinge habe ihre Lebensdauer erreicht. Spezialklingen aus HochgeschwindigkeitsstahlEine angemessene Anzahl an Nachschärfungen sollte höher sein. 4. Versandkosten sind nicht enthalten. „Kostenloses Nachschärfen“ beinhaltet oft nicht die Versandkosten. Hochleistungs-Schneidklinge Sie können Dutzende von Kilogramm wiegen, und die Kosten für den Hin- und Rückversand können den Wert des Nachschärfens selbst übersteigen.  5. Mindestanforderungen an die Rücklaufhäufigkeit Manche Hersteller verlangen von ihren Kunden, die Klingen eine bestimmte Anzahl Male pro Jahr zum Nachschärfen einzusenden, andernfalls entfällt der Anspruch auf kostenlosen Nachschärfen. Dies ist für die Nutzer von … problematisch. Legierungsklingen für das Schneiden kleiner Serien sich treffen. 6. Keine Leistungsgarantie nach dem Nachschärfen Der am meisten versteckte Mangel besteht darin, dass einige Hersteller nach dem kostenlosen Nachschärfen keine Prüfberichte liefern und keine Präzisionsindikatoren wie Winkel und Rundlauf garantieren. Präzisionsklinge könnte schlechter abschneiden als zuvor.  3. Wie lassen sich diese Fallstricke vermeiden? • Vor der Unterzeichnung klären: Anzahl der kostenlosen Nachschärfungen, Umfang und Übernahme der Versandkosten.• Fordern Sie einen Nachschärfbericht an: Geben Sie Vergleichsdaten zu Winkel und Rundlauf vor und nach jedem Nachschärfen an.  • Definieren Sie anormale Schäden klar: Was gilt als „abnormale“ Absplitterung und was als „normaler“ Verschleiß.• Bewahren Sie die ursprünglichen Prüfprotokolle auf: Sie dienen als Vergleichsgrundlage nach dem Nachschärfen. 4. Die Nachschärfungspolitik von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet transparente Nachschärfdienstleistungen an: • Das erste Nachschärfen ist kostenlos (inkl. Versand).• Die Kosten für nachfolgende Nachschärfungen werden klar nach Klingendurchmesser und -material berechnet, ohne versteckte Gebühren.• Jeder Nachschärfungsvorgang beinhaltet einen Inspektionsbericht mit Vorher- und Nachher-Daten.• Außergewöhnliche Schäden werden im Voraus mitgeteilt, und der Kunde entscheidet, ob er das Produkt reparieren oder verschrotten lassen möchte.• Keine Mindestfrequenzschwelle für Rückkopplungen – Nachschärfen erfolgt nach Bedarf  5. Kostenvergleich Nehmen Sie eine Spezial-Schneidklinge Beispielsweise im Wert von 800 RMB, mit 4 Nachschärfungen während seiner Lebensdauer: • „Kostenloser“ Nachschärfplan: Beim ersten Mal „kostenlos“, danach 3 Mal je 300 RMB zuzüglich Versandkosten, keine Nachschärfberichte, insgesamt ca. 900 RMB zuzüglich Versandkosten.• Mingbai transparenter Nachschärfplan: Beim ersten Mal kostenlos inklusive Versand, danach 3 Mal für je 200 RMB mit klarer Preisgestaltung, jeweils mit Nachschärfbericht, insgesamt 600 RMB.  Abschluss Kostenloses Nachschärfen klingt verlockend, doch oft verbergen sich dahinter versteckte Bedingungen. Bei der Wahl Ihrer Klingen sollten Sie nicht nur auf den Kaufpreis achten, sondern auch die gesamten Nachschärfungskosten über den gesamten Lebenszyklus sowie die Transparenz unserer Serviceleistungen berücksichtigen. Mingbai Technology bietet eine transparente Nachschärfungsrichtlinie, sodass Sie alle Kosten genau nachvollziehen können. Detaillierte Informationen zu den Nachschärfungskosten erhalten Sie in unserer Preisliste.Website: www.mingbaiblade.com
  • Ist beim Schneiden von Materialien unterschiedlicher Dicke mit Kreissägeblättern eine separate Anpassung der Schneide erforderlich?
    Jun 23, 2026
    In der Schneidproduktion stoßen viele Anwender auf folgendes Problem: Dieselbe Ausrüstung und derselbe Satz Kreissägeblätter funktionieren einwandfrei bei 0,5 mm dickem Material, doch beim Wechsel zu 1,5 mm dickem Material treten Probleme wie Grate, Ausrisse und sogar Absplitterungen auf. Die Frage lautet daher: Ist beim Schneiden von Materialien unterschiedlicher Dicke mit Kreissägeblättern eine separate Anpassung der Schneide erforderlich? Mingbai Mechanical Tool Technology Co., Ltd. gibt folgende Antwort: Nicht unbedingt immer, aber wenn der Dickenunterschied einen bestimmten Bereich überschreitet, ist eine individuelle Anpassung erforderlich.Dieser Artikel bietet eine detaillierte Analyse. 1. Der Einfluss von Dickenunterschieden auf die Kantenanforderungen 1. Zusammenhang zwischen Schneidenwinkel und Schnittwiderstand Der Schneidenwinkel (Keilwinkel) bestimmt die Schärfe und Festigkeit der Klinge: • Dünne Materialien (2 mm) ist ein großer Winkel (25°-30°) erforderlich, um die Kantenfestigkeit zu gewährleisten; andernfalls kommt es zu Absplitterungen. Wenn Kreisklingen zum Schneiden dünner Bleche werden zum Schneiden dicker Platten verwendet, die Kante ist zu scharf und neigt zum Ausbrechen. Hochgeschwindigkeitsstahlklingen zum Schneiden dicker Bleche werden zum Schneiden dünner Bleche verwendet, die Schneide ist zu stumpf, was zu großen Graten an der Schnittkante führt.  2. Kantenradius und Materialverformung Der Kantenradius (Passivierungswert) bestimmt den Grad der Extrusion beim Eindringen in das Material: • Dünne Werkstoffe erfordern einen extrem kleinen Kantenradius (R≤0,005mm), um die Materialverformung zu minimieren.• Dickere Materialien erfordern einen etwas größeren Kantenradius (R=0,01-0,02 mm), um die Stoßfestigkeit an der Kante zu erhöhen. 3. Kettenreaktion von Lücken- und Überlappungsänderungen Bei Änderungen der Materialstärke müssen Klingenspalt und Überlappung neu eingestellt werden. Ist die Schneidkantengestaltung jedoch ungeeignet, lässt sich selbst durch Parameteranpassungen kein optimales Schneidergebnis erzielen.  2. Wann ist eine separate Kantenanpassung erforderlich? 1. Der Dickenunterschied ist größer als das Dreifache Wenn beispielsweise dieselbe Maschine sowohl 0,3 mm als auch 1,0 mm dicke Materialien schneidet, sind die Anforderungen an Kantenwinkel und Radius völlig unterschiedlich. Zwei Sätze von Kreisschneidklingen aus Edelstahl sollte individuell angepasst werden. 2. Völlig unterschiedliche Materialeigenschaften Selbst bei gleicher Dicke haben unterschiedliche Materialien (z. B. Kupferband vs. Edelstahlband) unterschiedliche Anforderungen an die Kantenbearbeitung. Kreissägeblätter zum Schneiden von Kupferstreifen erfordern extrem scharfe, antihaftbeschichtete Kanten, Legierungsklingen zum Schneiden von Siliziumstahl erfordern verschleißfeste Kanten. 3. Unterschiedliche Gerätesteifigkeit Alte Geräte mit geringer Steifigkeit benötigen eine stumpfere Schneide, um Stöße abzufedern; neue Geräte mit ausreichender Steifigkeit können eine schärfere Schneide verwenden. Wenn zwei Gerätegruppen dieselbe Schneide verwenden hochpräzise, ​​maßgefertigte KlingenDie Ergebnisse werden daher zwangsläufig unterschiedlich sein. 3. Wann ist eine Anpassung nicht notwendig? • Dickenunterschied innerhalb von ±50% (z. B. 0,8 mm und 1,2 mm): Verwenden Sie einen mittleren Kantenwinkel und passen Sie den Spalt an.• Beide liegen im Bereich dünner Materialien (0,3-0,8 mm) bzw. dicker Materialien (1,5-3 mm): Es ist lediglich eine Feinabstimmung des Spalts erforderlich; eine separate Anpassung der Kanten ist nicht notwendig.  4. Die „Ein Material, eine Kante“-Anpassungslösung von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet gezielte Anpassungsdienstleistungen an: 1. Der Kunde gibt die Materialgüte, den Dickenbereich und das Gerätemodell an.2. Die Ingenieure von Mingbai berechnen die optimale Kombination aus Kantenwinkel, Radius und Freiwinkel.3. Erstellen Sie das entsprechende Spezial-Schneidklingen und fügen Sie einen Kanteninspektionsbericht bei.  Wenn mit demselben Gerät Material unterschiedlicher Dicke geschnitten werden muss, können wir ein „Mehrfachklingen-Sägeblattset für verschiedene Dicken“ mit Lasermarkierung auf dem Sägeblatt bereitstellen, die die empfohlene Dicke angibt, um Fehlverwendungen zu vermeiden. 5. Fallvergleich Eine Anlage zum Schneiden von Kupferbändern verwendete denselben Satz verschleißfester Kreissägeblätter zum Schneiden von 0,2 mm und 0,8 mm dicken Kupferbändern. Das Schneiden von 0,2 mm dicken Bändern ergab glatte Kanten, während das Schneiden von 0,8 mm dicken Bändern zu starken Graten und einer halbierten Standzeit der Sägeblätter führte. Mingbai Technology fertigte daraufhin zwei Sätze von Kreissägeblättern mit unterschiedlichen Schneiden an: eine 18° scharfe Schneide für dünnes Material und eine 25° verschleißfeste Schneide für dickes Material. Durch den Wechsel der Sägeblätter beim Materialwechsel verschwanden die Grate, und die Gesamtstandzeit der Sägeblätter erhöhte sich um 40 %.  Abschluss Beim Schneiden von Materialien unterschiedlicher Dicke mit Kreissägeblättern ist eine separate Schneidenanpassung nicht immer erforderlich. Übersteigt der Dickenunterschied jedoch das Dreifache, unterscheiden sich die Materialeigenschaften oder variiert die Steifigkeit der Maschine erheblich, ist eine individuelle Schneidenanpassung unerlässlich, um eine optimale Schnittqualität zu gewährleisten. Mingbai Technology bietet Ihnen professionelle Lösungen, bei denen jede Schneide auf das jeweilige Material abgestimmt ist – für exzellente Ergebnisse beim Schneiden dünner wie dicker Materialien. Website: www.mingbaiblade.com
  • Kann eine mangelhafte dynamische Auswuchtung der Schneidmesser die Spindel der Maschine beschädigen?
    Jun 22, 2026
    Die Antwort lautet: Ja, und die Folgen sind gravierender, als Sie sich vielleicht vorstellen können.Viele Schneidwerke konzentrieren sich nur auf das Klingenmaterial und die Schneidschärfe, übersehen aber den entscheidenden Indikator der dynamischen Balance. Schneidmesser mit schlechter dynamischer Auswuchtung Bei Hochgeschwindigkeitsbetrieb entstehen Zentrifugalkräfte, die wie ein „Hochfrequenzhämmern“ wirken und die Spindellager kontinuierlich belasten. Dies führt mit der Zeit zu Präzisionsverlusten der Spindel, Lagerschäden und sogar zum Totalausfall der Maschine. Mingbai Mechanical Tool Technology Co., Ltd. bietet eine detaillierte Analyse der Gefahren mangelnder dynamischer Auswuchtung und deren Lösungen. 1. Wie schädigt eine mangelhafte dynamische Auswuchtung die Spindel?  Wenn ein Hochgeschwindigkeits-Schneidklinge Aufgrund seiner Massenexzentrizität erzeugt es bei jeder Umdrehung eine Zentrifugalkraft. Bei 300 U/min entspricht dies etwa 430.000 Stößen pro Tag; bei 1000 U/min erreicht die Zahl der täglichen Stöße sogar 1,44 Millionen. Diese Stöße werden über die Schaufelwelle auf die Spindellager übertragen und verursachen Folgendes: · Lagerkorrosion: Durch Mikroeinwirkungen bilden sich kleine Vertiefungen an Wälzkörpern und Laufbahnen, wodurch die Vibrationsbelastung allmählich zunimmt.· Käfigbruch: Hochfrequente Wechselbeanspruchung führt zu Ermüdungsbrüchen des Lagerkäfigs.· SpindelbiegenLangfristige einseitige Krafteinwirkung verursacht eine dauerhafte Biegeverformung der Spindel.· Verschleiß der Klingenwelle: Durch Reibverschleiß an der Kontaktfläche zwischen Welle und Lager entsteht Spiel. 2. Vier typische Symptome eines schlechten dynamischen Gleichgewichts  1. Die Spindelvibrationen steigen kontinuierlich an.Die mit einem Vibrationsmessgerät gemessene Schwingungsgeschwindigkeit (RMS) steigt von den üblichen 1,0 mm/s auf über 3,0 mm/s.2. Ungewöhnlicher KlingenverschleißDie Kante weist "wellenförmige" Abnutzungsmuster auf, mit Kreisklingen für Präzisionsschneiden In bestimmten Bereichen verschleißt es deutlich schneller.3. Sinkende ProduktgenauigkeitDie Schwankungen der Schlitzbreite nehmen zu, und die Grate wechseln zwischen groß und klein.4. Überhitzung des Spindelgehäuses: Erhöhte Lagerreibung führt zu einer Temperaturerhöhung des Spindelgehäuses um 10-20°C über den Normalwert.  3. Häufige Ursachen für ein schlechtes dynamisches Gleichgewicht • Inhomogenes Schaufelmaterial (Entmischung, Porosität)• Nicht-konzentrische Innen- und Außendurchmesser beim Schleifen (übermäßiger Konzentrizitätsfehler)• Kumulierte Montagefehler durch Wellen, Distanzstücke und Muttern• Ungleichmäßiger Kantenverschleiß nach Gebrauch Kreisschneidklingen aus Edelstahl• Fehlendes Auswuchten nach dem Nachschärfen 4. Dynamische Balance-Graduierungsstandards und Empfehlungen  Für Hochgeschwindigkeits-Schneidmesser Bei einer Seilgeschwindigkeit von über 500 m/min sollte die dynamische Auswuchtklasse mindestens G2,5 erreichen. Beispielsweise erlaubt ein 200 mm durchmessendes und 5 kg schweres Sägeblatt eine Restunwucht von ca. 0,025 g·m bei G2,5 – dies entspricht einer exzentrischen Masse von 0,025 g bei einem Radius von 100 mm (etwa dem Gewicht von zwei Salzkörnern). 5. Wie lassen sich dynamische Gleichgewichtsprobleme lösen?  1. Führen Sie vor dem Versand eine dynamische Auswuchtkorrektur durch. Jeder hochpräzise Spezialklinge Die Produkte von Mingbai Technology werden vor dem Versand einer dynamischen Auswuchtprüfung auf einer oder zwei Ebenen unterzogen, wobei die Restunwucht besser ist als die Anforderungen der G2.5-Norm. 2. Dynamischer Ausgleichsservice vor Ort Bei bereits installierten Rotorblättern können tragbare dynamische Auswuchtmaschinen eine Korrektur an der Anlage vornehmen, ohne dass eine Demontage erforderlich ist. 3. Regelmäßige Tests Es wird empfohlen, die dynamische Auswuchtung der Klinge alle 3 bis 6 Monate zu prüfen, insbesondere bei verschleißfesten Klingen für das Schneiden von Automobilverkleidungen unter hoher Belastung. 6. Kostenvergleich von Problemen im dynamischen Gleichgewicht • Vorbeugendes Auswuchten: ca. 200–500 RMB pro Klinge• Austausch der Spindellager: ca. 5.000-20.000 RMB, mit 2-3 Tagen Ausfallzeit• Austausch der kompletten Spindeleinheit: ca. 30.000-100.000 RMB, mit 1-2 Wochen Ausfallzeit Abschluss Schneidmesser mit mangelhafter dynamischer Auswuchtung weisen kurzfristig möglicherweise nur geringfügig erhöhte Vibrationen auf, führen aber im Dauerbetrieb unweigerlich zu Spindelschäden. Die dynamische Auswuchtung ist keine optionale Funktion, sondern eine standardmäßige Sicherheitsmaßnahme beim Hochgeschwindigkeitsschneiden. Mingbai Technology erstellt für jedes kundenspezifische Schneidmesser einen Bericht zur dynamischen Auswuchtung, damit Sie sich keine Sorgen machen müssen. Für dynamische Auswuchtung vor Ort kontaktieren Sie gerne unser technisches Team.Website: www.mingbaiblade.com
  • Führt die Anforderung einer „musterbasierten Fertigung“ bei der individuellen Anpassung von Klingen tatsächlich zu mehr Problemen?
    Jun 17, 2026
    Bei der Anfertigung von Spezialklingen glauben viele Kunden, dass die Fertigung nach Muster die sicherste Methode sei – „Ich liefere eine alte Klinge, und Sie kopieren sie einfach.“ Mingbai Mechanical Tool Technology Co., Ltd. hat jedoch festgestellt, dass diese scheinbar einfache Vorgehensweise tatsächlich am anfälligsten für Probleme ist. Warum? Weil die alte Klinge selbst möglicherweise bereits ungenaue Angaben liefert. 1. Drei Dinge, die dir eine alte Klinge nicht verraten wird  1. Es wurde bereits mehrfach nachgeschärft. A gebrauchte Schneidklinge Das Sägeblatt wurde möglicherweise 3-5 Mal nachgeschärft, mit reduziertem Außendurchmesser, verändertem Schneidenwinkel und vergrößerter Bohrung. Wird es unverändert kopiert, wird das neue Sägeblatt von Anfang an nach den Maßen des verschlissenen Sägeblatts gefertigt – was zu einem zu großen Spalt und schlechter Schnittqualität nach dem Einbau führt. 2. Es kann bereits verformt sein oder Mikrorisse aufweisen. Präzisionskreissägeblatt nach Langzeitgebrauch Die Stirnfläche kann leichte Verformungen aufweisen (Ebenheit außerhalb der Toleranz) oder unsichtbare Mikrorisse. Wenn beim Kopieren nur die Außenkontur gemessen wird, ohne auf Verformungen zu achten, übernimmt die neue Klinge diese Mängel. 3. Es könnte das Ergebnis einer falschen Auswahl sein. Wenn das Originalblatt selbst für Ihre Arbeitsbedingungen ungeeignetes Material oder ungeeignete Winkel aufweist, werden beim Kopieren nur dieselben Fehler weitergegeben. Klinge aus legiertem Stahl zum Schneiden von Siliziumstahl bei einem zu kleinen Kantenwinkel, der häufig zu Absplitterungen geführt hat, kommt es auch bei der Kopie zu Absplitterungen. 2. Die drei häufigsten Fallstricke bei der musterbasierten Fertigung 1. Nur die Abmessungen werden gemessen, die Arbeitsbedingungen werden nicht erfragt. Manche Hersteller nehmen einfach nur Messwerte vor, ohne nach Gerätetyp, Materialstärke oder Schnittgeschwindigkeit zu fragen. Das Ergebnis Spezialklinge aus Hochgeschwindigkeitsstahl Die Abmessungen können zwar stimmen, aber das Material oder die Härte kann falsch sein, was bei der Installation zu Problemen führt.  2. Vernachlässigung der Verschleißkompensation Der Außendurchmesser der alten Klinge hat sich durch das Nachschärfen verringert. Würde die neue Klinge in diesem Maß gefertigt, wäre der Spalt beim Einbau zu groß, was zu starken Graten führen würde. Korrekterweise sollte der ursprüngliche Außendurchmesser anhand der Anzahl der Nachschärfungen im Rahmen einer Reverse-Engineering-Analyse ermittelt und die Klinge in Originalgröße gefertigt werden.   3. Übersehen der Beschichtung Die Beschichtung der alten Klinge kann vollständig abgenutzt und mit bloßem Auge nicht mehr sichtbar sein. Werden die Anforderungen an die Beschichtung bei der Musterfertigung nicht explizit angegeben, kann der Hersteller eine unbeschichtete Klinge produzieren, die nur noch ein Drittel der ursprünglichen Lebensdauer aufweist. 3. Wie man die „musterbasierte Fertigung“ richtig durchführt 1. Bitte geben Sie ein Muster und Informationen zum Betriebsbedingungen an. Zusätzlich zum Senden alte Schlitzklinge Bei den Proben sind folgende Angaben zu machen: Materialgüte, Dicke, Maschinengeschwindigkeit und aktuelle Probleme beim Schneiden (Grate, Ausbrüche, kurze Lebensdauer usw.). 2. Vorschläge zur umgekehrten Optimierung annehmen. Nach Erhalt der Probe wird Mingbai Technology Folgendes tun: • Maße und Winkel messen• Härteprüfung und metallographische Struktur• Beurteilen Sie, ob die ursprüngliche Konstruktion unter Berücksichtigung der Arbeitsbedingungen angemessen ist. Wenn die ursprüngliche Konstruktion Mängel aufweist, wie beispielsweise einen zu kleinen Kantenwinkel an Kreisschneidklinge für EdelstahlbänderWir werden proaktiv Optimierungsvorschläge unterbreiten, anstatt blind zu kopieren.  3. Priorisieren Sie die originalen Werkszeichnungen. Sind Originalzeichnungen vorhanden, erfolgt die Fertigung gemäß diesen Zeichnungen, wobei das alte Muster lediglich als Referenz dient. Falls keine Zeichnungen existieren, kann Mingbai Technology CAD-Zeichnungen durch Reverse Engineering erstellen und diese vor Produktionsbeginn von Ihnen bestätigen lassen. 4. Wann ist die Fertigung auf Musterbasis die beste Wahl? • Das ursprüngliche Klingendesign hat sich sehr bewährt und über Jahre hinweg zuverlässig funktioniert.Der ursprüngliche Hersteller hat die Produktion eingestellt und kann keine Zeichnungen mehr zur Verfügung stellen.• Die Klinge hat eine komplexe Form, die sich durch Zeichnungen nicht vollständig darstellen lässt. 5. Das „musterbasierte Fertigungsverfahren“ von Mingbai Technology 1. Der Kunde sendet die alte Klinge mit einer Beschreibung ihres Funktionszustands ein.2. Das Labor in Mingbai führt 3D-Messungen und Härteprüfungen durch.3. Die Reverse-Engineering-Zeichnungen enthalten empfohlene Optimierungspunkte.4. Die Produktion beginnt nach Kundenbestätigung, wobei vor der Auslieferung der Charge eine Erststückprüfung erfolgt.5. Die alte Klinge wird mit der Sendung zurückgeschickt.  Abschluss „Musterfertigung“ bedeutet nicht einfach nur Nachbildung, sondern das Verständnis der Nutzungsgeschichte der alten Klinge. Mingbai Technology begnügt sich nicht mit der Reproduktion, sondern strebt nach Optimierung – für eine langlebigere und besser geeignete neue Klinge als das alte Muster. Benötigen Sie eine Musterfertigung? Kontaktieren Sie gerne unser technisches Team.Website: www.mingbaiblade.com
  • Warum brechen Ihre mechanischen Klingen im Winter leichter als im Sommer?
    Jun 16, 2026
    Viele Schneidwerkstätten beobachten ein merkwürdiges Phänomen: Dieselben Kreissägeblätter und Schneidklingen funktionieren im Sommer einwandfrei, brechen aber im Winter häufig. Manche vermuten eine nachlassende Klingenqualität, doch Mingbai Mechanical Tool Technology Co., Ltd. erklärt: Das Problem liegt nicht an den Klingen, sondern an der Temperatur. Niedrige Wintertemperaturen verändern das mechanische Verhalten von Werkstoffen, und das Verständnis dieses Prinzips ist der Schlüssel zu wirksamer Vorbeugung. 1. Das physikalische Wesen der Tieftemperaturbruchlehre Die meisten Werkstoffe für mechanische Klingen (Schnellarbeitsstahl, legierter Werkzeugstahl) weisen eine Sprödigkeit bei niedrigen Temperaturen auf. Sinkt die Umgebungstemperatur unter die Duktil-Spröd-Übergangstemperatur des Werkstoffs (typischerweise -10 °C bis 10 °C), nimmt die Schlagzähigkeit rapide ab. Im Sommer (über 25 °C) kann die Klinge die Aufprallenergie durch plastische Verformung absorbieren; im Winter (nahe 0 °C) kann dieselbe Aufprallenergie nicht abgeführt werden, was zur Rissbildung und schnellen Rissausbreitung an der Schneide führt – dies ist die direkte Ursache für Klingenbruch.  2. Drei Hauptursachen für Winterfrakturen  1. Erhöhte innere Spannungen aufgrund der Materialkontraktion Schaufelblatt und Schaufelwelle bestehen aus unterschiedlichen Materialien mit unterschiedlichen Wärmeausdehnungskoeffizienten. Im Winter zieht sich die Schaufelbohrung zusammen, wodurch die Passung mit der Welle enger wird und die Montagespannung zunimmt. Hochgeschwindigkeits-Schneidkreissägeblätter Werden sie während des Betriebs seitlichen Kräften ausgesetzt, führt die vorhandene Spannung zuzüglich der Scherspannung leicht zu Brüchen an Spannungskonzentrationspunkten wie Bohrungskeilnuten oder Entlastungslöchern. 2. Erhöhte Schmierstoffviskosität, die zu höheren Stoßbelastungen führt. Bei niedrigen Temperaturen wird das Schmieröl dickflüssiger, wodurch die Schmierung zwischen Klinge und Material abnimmt und der Schnittwiderstand steigt. Die durch plötzliche Widerstandsänderungen verursachten Stoßbelastungen werden von der zunehmend spröden Schneide aufgenommen, was zu … führt. Mechanische Schneidklingen für schwere Bleche im Moment der Verlobung zu brechen. 3. Thermische Belastung durch Temperaturunterschiede in der Werkstatt Im Winter beträgt die Temperatur in der Werkstatt morgens möglicherweise nur 5 °C, während die Schaufeltemperatur nach Hochgeschwindigkeitsbetrieb 40–50 °C erreichen kann. Diese rasche Erwärmung aufgrund des großen Temperaturunterschieds erzeugt thermische Spannungen, die eine starke Belastung für das Mikrogefüge darstellen. Präzisions-Sonderanfertigungsklingen. 3. Welche Klingen sind im Winter am anfälligsten? · Klinge aus hochfester Legierungs: Je höher die Härte, desto höher die Duktil-Spröd-Übergangstemperatur und desto größer die Empfindlichkeit gegenüber niedrigen Temperaturen.· Großformatige SchneidklingenGrößeres Volumen bedeutet mehr innere Defekte und Spannungskonzentrationspunkte.· Kreisförmige Klingen mit dünner SchneideDer geringe Querschnitt der Kante führt zu einer geringeren Stoßfestigkeit.· Alte Klingen mit langer LebensdauerSie weisen bereits mikroskopische Ermüdungsrisse auf, die sich bei niedrigen Temperaturen leichter ausbreiten. 4. Sechs Maßnahmen zur Vorbeugung von Winterfrakturen 1. Die Klinge vorheizen.: Legen Sie das Sägeblatt vor der Montage mindestens 2 Stunden lang in eine Umgebung mit einer Temperatur über 20 °C oder verwenden Sie ein Induktionsheizgerät, um das Sägeblatt auf 30-40 °C vorzuwärmen.  2. Reduzieren Sie die SchnittgeschwindigkeitIm Winter die Geschwindigkeit um 10-15 % reduzieren, um die Aufprallenergie zu verringern.3. Auf Niedertemperatur-Schmierstoff umsteigent: Verwenden Sie synthetische Schmieröle mit einem hohen Viskositätsindex, um eine gute Fließfähigkeit bei niedrigen Temperaturen zu gewährleisten.  4. Verringern Sie den Klingenspalt.Materialien werden im Winter härter, daher kann eine entsprechende Verringerung des Spalts die Auswirkungen reduzieren.5. Erhöhen Sie die Leerlauf-AufwärmphaseLassen Sie die Maschine 5-10 Minuten im Leerlauf laufen, bevor Sie mit dem allmählichen Erwärmen der Klinge beginnen.6. Bei Erhalt prüfen.: Bei Sonderanfertigungen von Schneidmessern, die im Winter geliefert werden, sollten diese nicht sofort eingebaut werden; lassen Sie sie 24 Stunden lang ruhen, damit sie sich an die Raumtemperatur anpassen können. 5. Nach Eintritt eines Bruchs • Weist die Bruchfläche ein feines, porzellanartiges Aussehen auf, deutet dies auf einen Sprödbruch bei niedrigen Temperaturen hin. Eine Anpassung der Umgebungsbedingungen ist ausreichend.• Weist die Bruchfläche alte Rissspuren auf, so ist das Sägeblatt bereits ermüdungsgeschädigt. Eine verstärkte zerstörungsfreie Prüfung ist erforderlich.• Bei Chargenbrüchen ist die Tieftemperatur-Schlagzähigkeit des Materials zu prüfen. Mingbai Technology bietet Tieftemperatur-Schlagprüfungen an. Kreisschneidklingen aus Edelstahl.  6. Winterschutzlösungen von Mingbai Technology Die Mingbai Mechanical Tool Technology Co., Ltd. hat eingeführt Klingen aus hochfester Niedrigtemperaturlegierung Speziell für den Wintereinsatz entwickelt. Durch die Anpassung der Anlasstemperatur im Wärmebehandlungsprozess verbessern wir die Tieftemperaturzähigkeit bei gleichbleibender Härte. Wir bieten außerdem Vorwärmvorrichtungen für Klingen und Tieftemperaturschmierstoffe an, damit unsere Kunden problemlos durch den Winter kommen.  Abschluss Brüche an Winterklingen sind kein Qualitätsmangel, sondern ein Temperaturproblem. Das Verständnis der Sprödigkeit bei niedrigen Temperaturen, das richtige Vorwärmen, die Anpassung der Parameter und die Auswahl geeigneter Klingenmaterialien können Brüche verhindern. Mingbai Technology bietet Ihnen gerne eine spezialisierte Beratung zur Verwendung von Winterklingen an.Website: www.mingbaiblade.com
  • Verschleiß der Keilnut in der Kreissägeblattbohrung: Reparieren oder das gesamte Sägeblatt verschrotten?
    Jun 15, 2026
    Bei Schneidemaschinen, Kreisförmige Klingen Das Drehmoment wird über die Keilnut auf die Sägeblattwelle übertragen. Nach längerem Gebrauch kommt es an den Seitenwänden der Keilnut durch wiederholte Belastung zu Verschleiß, plastischer Verformung und sogar Rissen. Viele Anwender entsorgen das Sägeblatt daraufhin direkt, was zu Verschwendung führt; andere verwenden es widerwillig weiter, was zu Geräteschäden führt. Mingbai Mechanical Tool Technology Co., Ltd. bietet Ihnen Beurteilungskriterien und Reparaturlösungen. 1. Drei typische Formen des Keilnutverschleißes · Leichte Gebrauchsspuren: Vergrößerung der Keilnut-Seitenwandbreite < 0,1 mm, keine Verformung, keine Risse. Die Klinge hat nach der Montage noch leichtes Spiel.· Mäßiger VerschleißBreitenzunahme von 0,1–0,3 mm, Einkerbungen oder leichte Wölbungen an den Keilnutkanten. Das Sägeblatt eiert während des Betriebs periodisch.· Starker VerschleißBreitenzunahme > 0,3 mm, Risse oder Absplitterungen an den Nutkanten. Das Sägeblatt ist nach der Montage deutlich exzentrisch und kann nicht richtig schneiden.  2. Reparieren oder Verschrotten? Beurteilungskriterien Langsamlaufendes Schneiden mit robusten Kreissägeblättern: Bei geringem Verschleiß der Keilnut (Breitenzunahme) < Wenn die Klinge noch 0,1 mm dick ist und noch mehrfach nachgeschärft werden kann, wird eine Reparatur empfohlen. Die Reparaturkosten betragen etwa 15–25 % des Preises einer neuen Klinge. Hochgeschwindigkeits-Schneidpräzisionsklingen aus LegierungAufgrund der hohen Anforderungen an die dynamische Auswuchtung beim Hochgeschwindigkeitsbetrieb wird empfohlen, Teile mit mäßigem Verschleiß (>0,2 mm) direkt auszusortieren, um nach der Reparatur Instabilitäten und damit verbundene Geräteunfälle zu vermeiden. Edelstahlstreifen verschleißfeste Kreisklingen zum SchneidenWenn der Verschleiß der Keilnut nur auf einer Seite auftritt, ist eine Reparatur durch Auftragschweißen und Nachfräsen möglich; wenn beide Seiten verschlissen sind oder Risse auftreten, muss das Sägeblatt verschrottet werden. 3. Detaillierte Reparaturmethoden 1. Auftragschweißen + Nachfräsen (geeignet für Schnellarbeitsstahlklingen) • Verwenden Sie Schweißstäbe auf Nickel- oder Kobaltbasis, um die abgenutzte Keilnutwand wieder aufzubauen.• Nach dem Schweißen eine Spannungsarmglühung durchführen.• Die Keilnut auf einer Fräsmaschine nach den ursprünglichen Maßen nachbearbeiten, Breitentoleranz +0,02/+0,05 mm.• Geeignet für Spezialklingen zum Schneiden von Fahrzeugverkleidungen.  2. Buchsenhülsenmethode (geeignet für Schaufeln mit größeren Bohrungen) • Die ursprüngliche Bohrung um 1-2 mm aufbohren und eine wärmebehandelte Innenhülse einpressen.• Eine neue Keilnut in die innere Hülse einfräsen, die um einen bestimmten Winkel von der ursprünglichen Keilnutposition versetzt ist.• Geeignet für Mechanische Schneidklingen für dicke Bleche. 3. Kundenspezifischer Sonderschlüssel (Notfallbehandlung) • Messen Sie die tatsächliche Breite des Keilnutkanals nach dem Verschleiß und fertigen Sie einen übergroßen Keil (Sondergröße) an.• Nur zur vorübergehenden Verwendung, empfohlen wird eine Nutzungsdauer von maximal 200 Stunden.• Geeignet für den Notfallbetrieb mit Batterie Elektrodenschneiden mit ultradünnen Kreisklingen. 4. Situationen, in denen eine Reparatur nicht empfohlen wird. • Der Rand der Keilnut weist bereits Risse auf (wenn auch nur sehr kurze).• Die Klinge wurde mehr als fünfmal nachgeschärft, die verbleibende Dicke reicht jedoch nicht mehr aus.• Die Bohrung ist unrund geworden, und die Konzentrizität beträgt mehr als 0,03 mm.• Bei kleinen Kreissägeblättern mit niedrigen Anschaffungskosten ist der direkte Austausch wirtschaftlicher. 5. Überprüfung nach der Reparatur Eine reparierte Präzisionsklinge muss vor dem Einbau folgende Prüfungen bestehen: 1. Keilnutbreite, -tiefe und -position entsprechen den Zeichnungsvorgaben.2. Rundheit der Bohrung ≤ 0,005 mm.3. Planheit der Klingenstirnfläche ≤ 0,003 mm.4. Radialer Rundlauf nach Wellenmontage ≤ 0,01 mm.  6. Reparaturdienste von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet Reparaturdienstleistungen für verschlissene Keilnuten in Kreissägeblättern an, darunter Auftragschweißen, Glühen, Präzisionsfräsen und Inspektion. Wir bieten Reparaturlösungen für Keilnuten in Hartmetall-Schneidplatten für Lithiumbatterie-Elektroden. Außerdem bewerten wir alte Sägeblätter für das Recycling und beraten Sie kostenlos zu Reparatur oder Verschrottung.  Abschluss Verschleiß der Keilnut in kreisförmigen Sägeblattbohrungen bedeutet nicht zwangsläufig, dass das gesamte Sägeblatt unbrauchbar ist. Leichter Verschleiß lässt sich durch Auftragschweißen reparieren; mäßiger Verschleiß erfordert eine sorgfältige Begutachtung; starker Verschleiß oder Sägeblätter mit Rissen müssen unbedingt verschrottet werden. Mingbai Technology unterstützt Sie gerne mit professionellen Reparaturtechniken dabei, die Standzeit Ihrer Sägeblätter zu verlängern und Werkzeugkosten zu senken.Website: www.mingbaiblade.com
  • Gibt es eine Möglichkeit, mechanische Klingen wieder zu härten, nachdem sie durch Glühen weich geworden sind?
    Jun 10, 2026
    Bei der Schlitzproduktion Schneidklingen oder Kreisförmige Klingen Oftmals unterliegen Klingen aufgrund übermäßiger Reibungshitze, Trockenschnitt oder Überhitzung beim Nachschärfen einem sogenannten „Ausglühen“ – die Schneide wird lokal weich und die Härte nimmt ab. Viele Anwender halten die Klinge dann für Schrott und entsorgen sie sinngemäß. Mingbai Mechanical Tool Technology Co., Ltd. erklärt Ihnen: In einigen Fällen ist eine erneute Aushärtung möglich.Aber bestimmte Bedingungen müssen erfüllt sein. 1. Wie funktioniert das Glühen? Glühen tritt auf, wenn die Temperatur der Schneide die Anlasstemperatur des Materials übersteigt (ca. 550–600 °C für Schnellarbeitsstahl, über 800 °C für Hartmetall). Dies führt zur Zersetzung des Martensitgefüges, zur Ausscheidung von Karbiden und zu einem starken Härteabfall. Häufige Ursachen sind: • Hochgeschwindigkeits-Trockenschneiden von Edelstahl oder hochfestem Stahl mit Wärmeentwicklung durch Reibung• Stumpfe Schleifscheibe oder zu hoher Vorschub beim Nachschärfen, was dazu führt, dass geschliffene, geglühte mechanische Klingen• Unterbrechung der Schmierung und Kühlung, was zu trockener Reibung zwischen Klinge und Material führt  2. Können geglühte Klingen erneut gehärtet werden? Die Antwort lautet: Es kommt darauf an. · Klingen aus HochgeschwindigkeitsstahlSie können erneut gehärtet und angelassen werden, um die ursprüngliche Härte wiederherzustellen. Dabei kann sich die Klinge jedoch verformen, und die entkohlte Oberflächenschicht muss entfernt werden.· HartmetallklingenDie Härte kann durch herkömmliche Wärmebehandlung nicht wiederhergestellt werden. Das Substrat hat eine irreversible Phasenumwandlung durchlaufen.· Klingen aus EdelstahlEinige ausscheidungshärtende Edelstähle können erneut lösungsgeglüht und ausgelagert werden, martensitische Edelstähle hingegen müssen nach dem Glühen erneut abgeschreckt werden.  3. Methoden und Grenzen der Nachhärtung 1. Wiedererwärmungsverfahren, geeignet für Schnellarbeitsstahlklingen Geglüht Schneidklingen aus Hochgeschwindigkeitsstahl kann Folgendes durchlaufen: • Glühen zur Erweichung (um die ursprüngliche Struktur zu beseitigen)• Wiederabschrecken (Öl- oder Gasabschreckung bei 1180-1240 °C)• 3-4 Temperierzyklen (550-560°C)Dadurch kann die ursprüngliche Härte von HRC63-65 wiederhergestellt werden. Allerdings kann sich die Klinge um 0,05-0,1 mm verformen, was ein anschließendes Präzisionsschleifen erforderlich macht.  2. Lokales Abschreckverfahren Für Lokales Kantenglühen von KreisschaufelnDurch lokales Erhitzen mittels Flamme oder Hochfrequenzinduktion kann gezielt der Randbereich gehärtet werden, wodurch eine Gesamtverformung vermieden wird. Dieses Verfahren eignet sich für Präzisionskreissägeblätter zum Schneiden dünner Bleche.  3. Beschichtung als Alternative Wenn die Glühtiefe sehr gering ist (HRC80) auf und kann die Weichheit vorübergehend kaschieren, jedoch ist das Substrat weich und die Schlagfestigkeit gering. Ultradünne Legierungsklingen zum Schneiden von Batterieelektroden könnte diese Option in Betracht ziehen. 4. Vorsichtsmaßnahmen nach dem erneuten Aushärten • Die Kante muss präzisionsgeschliffen werden, um die Oxidations- und Entkohlungsschicht zu entfernen.• Ebenheit und Rundlauf müssen erneut geprüft werden; gegebenenfalls ist ein Richten erforderlich.• Die Lebensdauer einer nachgehärteten Klinge ist typischerweise geringer als die einer neuen Originalklinge (etwa 70-85 %).  5. Wann lohnt sich eine erneute Härtung nicht? Die Klingendicke wurde durch mehrfaches Nachschärfen reduziert, die verbleibende effektive Dicke beträgt < 60 % des Originals.• Die Klinge weist Risse oder starke Verformungen auf.• Glühtiefe > 0,5 mm, was eine große Anzahl von Schleifvorgängen erfordert.• Bei kleinen Klingen mit niedrigen Anschaffungskosten ist der direkte Austausch wirtschaftlicher. 6. Empfehlungen von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. empfiehlt seinen Kunden Folgendes: · Vermeiden Sie das Glühen: Für ausreichende Schmierung und Kühlung sorgen, Nachschärfparameter kontrollieren.· Nach dem Glühen prüfenVerwenden Sie ein tragbares Härteprüfgerät, um den geglühten Bereich und die Glühtiefe zu überprüfen.· Professionelle WerksbehandlungFalls eine Nachhärtung erforderlich ist, senden Sie das Werkstück zur Vakuumwärmebehandlung nach Mingbai zurück. Wir bieten Glühreparaturservice für Rundmesser aus Schnellarbeitsstahl zum Längsteilen von Edelstahlbändern.· Wirtschaftswissenschaften bewertenWir helfen Ihnen kostenlos bei der Berechnung der Reparaturkosten im Vergleich zu den Kosten für einen Neukauf.  Abschluss Geglühte Maschinenklingen sind nicht zwangsläufig Ausschuss. Klingen aus Schnellarbeitsstahl können durch erneutes Wärmebehandeln ihre Härte wiederherstellen, wobei jedoch das Risiko von Verformungen und die Wirtschaftlichkeit abgewogen werden müssen. Klingen aus Hartmetall und Edelstahl erfordern eine individuelle Prüfung. Mingbai Technology bietet Ihnen gerne Inspektions- und Reparaturempfehlungen für geglühte Klingen an, damit jede Klinge ihr volles Potenzial ausschöpfen kann.Website: www.mingbaiblade.com
  • Wie kann man mit einfachen Methoden feststellen, ob neu gekaufte Kreissägeblätter präzisionsgeschliffen wurden?
    Jun 09, 2026
    Beim Kauf von neuen Kreisförmige KlingenDie größte Sorge ist, auf minderwertige Produkte zu stoßen, die zwar oberflächlich glänzend aussehen, aber nach dem Einbau ständig Grate verursachen und die Lebensdauer der Klinge halbieren. Präzisionsgeschliffene Klingen weisen an ihren Schneiden und Oberflächen mikroskopisch erkennbare Merkmale auf. Mingbai Mechanical Tool Technology Co., Ltd. zeigt Ihnen verschiedene schnelle Methoden, um dies auch ohne professionelle Instrumente zu beurteilen. 1. Betrachten Sie die Kante: Sehen Sie sie mit bloßem Auge oder mithilfe einer Lupe an. Hochpräzise Kreismesser für präzises Schneiden Nach dem Präzisionsschleifen weist die Schneide eine gleichmäßige, nicht reflektierende dunkle Linie (eigentlich eine sehr kleine Schneidkante) von etwa 0,05–0,1 mm Breite auf. Im Gegensatz dazu weisen gewöhnlich geschliffene Klingen oft sichtbare Grate, Ausbrüche oder lokale Reflexionen an der Schneide auf.  2. Fühlen: Fahren Sie leicht mit dem Fingernagel oder dem Fingerrücken über die Seiten der Kante. Polierte Kreisscheiben für eine spiegelglatte Oberflächenveredelung Nach dem Präzisionsschleifen sind beide Seiten der Schneide spiegelglatt, und der Fingernagel gleitet sanft darüber. Grob geschliffene Klingen weisen mikroskopisch kleine Rillen auf, an denen der Fingernagel einen Widerstand spürt. Um Schnittverletzungen zu vermeiden, sollte man den Fingerrücken verwenden.  3. Glanz: Beleuchten Sie die Oberflächenreflexion seitlich mit einem starken Licht. Verschleißfeste Kreissägeblätter zum Schneiden von Edelstahlbändern Nach dem Präzisionsschleifen ist das reflektierte Bild auf der Oberfläche klar und unverzerrt; gewöhnlich geschliffene Oberflächen führen zu Verzerrungen und Unschärfen im reflektierten Lampenröhrenbild. Qualifizierte Schleifscheiben erzeugen ein gleichmäßiges Reflexionslicht und eine klare Lampenröhrenkante.  4. Messen: Schnelle Überprüfung mit einer Fühlerlehre oder Messuhr. Legierungsklingen für hochharte Legierungswerkstoffe Legen Sie die Klinge flach auf eine saubere Granit- oder Glasplatte und versuchen Sie, eine 0,02 mm dicke Fühlerlehre zwischen Klinge und Platte einzuführen. Lässt sich die Lehre mehr als 5 mm einführen, ist die Ebenheit unzureichend. Messen Sie anschließend die Dicke an verschiedenen Stellen der Klingenschneide mit einem Mikrometer; die Abweichung sollte ≤ 0,005 mm betragen.  5. Test: Hören Sie sich die Leerlaufdrehung nach der Installation an. Schneidmesser für Hochgeschwindigkeitsschneiden – Montieren Sie das Sägeblatt am Gerät, drehen Sie es von Hand oder mit niedriger Drehzahl und hören Sie mit dem Griff eines Schraubendrehers am Ohr. Ein präzisionsgeschliffenes Sägeblatt erzeugt ein gleichmäßiges, kontinuierliches Geräusch; ein Sägeblatt mit Rundlauffehlern oder Schleiffehlern erzeugt ein periodisches „Zisch-Zisch“-Geräusch.  6. Vergleichen: Verwenden Sie eine bekannte, qualifizierte Klinge als Referenz. Ultradünne Kreisklingen zum Schneiden von Lebensmittelverpackungsfolien – Wenn Sie eine Klinge besitzen, die bisher einwandfrei funktioniert hat, legen Sie sie neben die neue Klinge unter starkes Licht und vergleichen Sie die Reflexionen an der Schneide. Die Breite der dunklen Linie auf einer einwandfreien neuen Klinge sollte der Breite der Referenzklinge entsprechen.  Qualitätsversprechen von Mingbai Technology Jeder Spezialklinge Und Klinge aus Edelstahl Die von Mingbai Mechanical Tool Technology Co., Ltd. hergestellten Werkzeuge werden auf 5-Achs-CNC-Schleifmaschinen präzisionsgeschliffen und vor dem Versand einer 100%igen Kantenprüfung unterzogen. Wir garantieren eine Kantenrauheit Ra ≤ 0,2 μm, eine Ebenheit ≤ 0,002 mm (bis zu einem Durchmesser von 200 mm) und eine Kantenbreite zwischen 0,03 und 0,08 mm (materialabhängig). Abschluss Um festzustellen, ob Kreissägeblätter präzisionsgeschliffen sind, sind keine komplexen Instrumente erforderlich. Achten Sie auf die dunkle Linie an der Schneide, fühlen Sie die Oberflächenglätte, prüfen Sie die Glanzlichter, messen Sie Ebenheit und Parallelität, hören Sie auf das Leerlaufgeräusch und vergleichen Sie es mit einem Referenzmuster. Beherrschen Sie diese sechs Techniken, und Sie werden hochwertige Sägeblätter problemlos erkennen. Mingbai Technology ist Ihr zuverlässiger Lieferant für Sägeblätter.Website: www.mingbaiblade.com
  • Wenn Schneidklingen wellige Kanten erzeugen, liegt das Problem an der Klinge oder an der Maschine?
    Jun 08, 2026
    Beim Metallschneiden entstehen beim Schneiden wellenförmige Kanten (auch als „gewellte Kanten“ oder „Schlangenbiegungen“ bezeichnet) am Material. Schneidklingen Wellenschnitte gehören zu den am schwierigsten zu behebenden Fehlern. Viele Anwender vermuten zunächst die Qualität des Sägeblatts als Ursache, doch Mingbai Mechanical Tool Technology Co., Ltd. hat nach Hunderten von Vor-Ort-Diagnosen festgestellt, dass etwa 60 % der Probleme mit Wellenschnitten vom Gerät selbst verursacht werden und nur 40 % direkt mit dem Sägeblatt zusammenhängen. Dieser Artikel hilft Ihnen, die Ursache schnell zu identifizieren und gibt Empfehlungen zur Sägeblattauswahl für verschiedene Arbeitsbedingungen. 1. Zwei typische Arten von Wellenkanten · Hochfrequente, feine, wellenförmige KantenDer Abstand zwischen den Spitzen und Tälern ist gering (5-20 mm) und hängt üblicherweise mit der Rotationsfrequenz des Blattes oder der Blattwelle zusammen.· Niederfrequente, große, wellenförmige KantenDer Abstand zwischen den Spitzen und Tälern ist groß (50-200 mm) und hängt üblicherweise mit Geräteerschütterungen, Spannungsschwankungen oder dem Material selbst zusammen.  2. Zuerst die Ausrüstung überprüfen: Die drei problematischsten Bereiche 1. Zu großes Spiel in den Schaufelwellenlagern Bei verschlissenen Lagern führt die Klinge unter Scherkräften zu einer radialen Bewegung. Dadurch wird die Schnittlinienbahn elliptisch oder oszillierend, was zu welligen Schnittkanten führt. Prüfverfahren: Maschine anhalten, mit einer Messuhr den Außendurchmesser der Klingenwelle messen und diese auf und ab bewegen. Beträgt das Spiel mehr als 0,02 mm, müssen die Lager ausgetauscht werden.  2. Mangelhafte Parallelität zwischen oberer und unterer Schaufelwelle Nicht parallele Wellen führen zu einer axialen Variation des Schaufelspalts, was ungleichmäßige lokale Spannungen im Material und wellige Kanten zur Folge hat. Prüfverfahren: Messen Sie den Spalt zwischen oberer und unterer Schaufel an beiden Wellenenden mit einer Fühlerlehre. Beträgt die Differenz mehr als 0,02 mm pro Meter, ist eine Justierung erforderlich.  3. Unzureichende Steifigkeit des Gerätefußes oder des Klingenhalters Beim Hochgeschwindigkeitsschneiden kann es durch Resonanz zwischen der Schwingungsfrequenz des Messerhalters und der Drehzahl der Messerwelle zu welligen Schnittkanten kommen. Versuchen Sie, die Schnittgeschwindigkeit um 10–15 % zu reduzieren. Verschwinden die welligen Schnittkanten oder verschieben sie sich, liegt das Problem in einer Geräteresonanz. 3. Probleme im Zusammenhang mit den Rotorblättern: Inspektionsprioritäten für verschiedene Szenarien Wenn die Geräteprüfung keine Mängel aufdeckt, können wellige Schnittkanten auf ungenaue oder falsch gewählte Schneidmesser zurückzuführen sein. Im Folgenden werden häufige Probleme mit Schneidmessern in verschiedenen Schneidszenarien aufgeführt: Hochharte Kreissägeblätter zum Schneiden von EdelstahlbändernBei einer Rundheit von über 0,005 mm entsteht mit jeder Umdrehung ein Rundlauffehler, der zu gleichmäßig verteilten, welligen Kanten führt. Verwenden Sie ein Rundheitsmessgerät; liegt der Wert außerhalb der Toleranz, senden Sie das Sägeblatt zum Nachschärfen oder Austausch zurück. Mingbai Technology bietet Sägeblätter mit einer Rundheit von unter 0,003 mm an.  Verschleißfeste Legierungsklingen zum Schneiden von SiliziumstahlDie Planheit der Stirnfläche sollte ≤ 0,003 mm betragen. Zu hohe Planheit führt zu axialem Rundlauf und damit zu feinen, welligen Schnittkanten. Legen Sie das Sägeblatt auf eine Granit-Richtplatte und prüfen Sie die Planheit mit einer Fühlerlehre. Für das Schneiden von Siliziumstahl in Motoren für Elektrofahrzeuge verwenden Sie Präzisionssägeblätter mit höherer Planheit.  Edelstahlklingen zum Schneiden von AluminiumstreifenDer Abstand zwischen Schaufelbohrung und Schaufelwelle sollte ≤ 0,02 mm betragen. Ein zu großer Abstand führt zu einer exzentrischen Montage, wodurch es während der Rotation zu periodischen radialen Stößen und welligen Kanten kommt. (Mingbai Technology) Kreisförmige Klingen mit Antihaftbeschichtung Für das Schneiden von Aluminiumstreifen wurde eine Spiegelpolitur durchgeführt, um wellige Kanten zu vermeiden. Ultradünne mechanische Klingen zum Schneiden von VerbundfolienDie Gleichmäßigkeit der Härte ist entscheidend. Weicht die Härte nach der Wärmebehandlung um mehr als ±2 HRC ab, variieren die lokalen Verschleißraten an den Kanten, was zu unregelmäßigen, welligen Kanten führt. Verwenden Sie ein Härteprüfgerät zur Mehrpunktprüfung. Mingbai's Hochpräzise kreisförmige Folienschneidklingen Jede Charge wird einer 100%igen Härteprüfung unterzogen. Hartmetallklingen zum Schneiden von BatterieelektrodenMikroskopisch kleine Kanteneinschnitte können ebenfalls zu welligen Kanten führen. Es wird empfohlen, Spezielle kreisförmige Klingen für LithiumelektrodenDie Kanten werden vor dem Versand unter 200-facher Vergrößerung auf Unversehrtheit geprüft. Kundenspezifische Schneidmesser für das Schneiden von AutomobilblechenUngleichmäßige Beschichtungsdicke kann lokale Schwankungen des Reibungskoeffizienten und damit wellige Kanten verursachen. Mingbai Technology bietet Schneidklingen für Automobil-Stahl mit einer PVD-Beschichtungsgleichmäßigkeit innerhalb von ±0,5μm. 4. Flussdiagramm zur schnellen Beurteilung 1. Überprüfen Sie zunächst die Ausrüstung.: Lagerspiel, Parallelität der Schaufelwelle, Steifigkeit der Schaufelhalterung.2. Untersuchen Sie anschließend die Klinge.Rundheit, Ebenheit, Bohrungspassung, Härtegleichmäßigkeit, Beschichtungsqualität.3. Austauschtest: Setzen Sie die verdächtige Klinge in eine andere, intakte Maschine ein und testen Sie diese.• Wenn die Wellenränder verschwinden → Problem mit dem Originalgerät.• Wenn die Wellenbildung an den Kanten bestehen bleibt → Problem mit der Klinge. 5. Lösungen von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet Komplettservice für die Diagnose von Wellenkanten an Schneidklingen: • Kostenlose Vor-Ort-Prüfung der Rundheit, Planheit und Härte der Klinge.• Unterstützung bei der Fehlersuche und der Überprüfung des Lagerspiels und der Parallelität von Anlagen.• Lieferung von hochpräzisen, kundenspezifischen Schneidmessern mit einer Rundheit von ≤ 0,003 mm und einer Planheit von ≤ 0,002 mm.• Spezielle Empfehlungen zur Klingenauswahl für verschiedene Materialien (Edelstahl, Siliziumstahl, Aluminiumband, Verbundfolie, Batterieelektroden, Automobilverkleidungen).  6. Fallstudie Eine Anlage zum Längsteilen von Edelstahlbändern verwendete hochharte Kreissägeblätter, wies aber dennoch wellige Schnittkanten auf. Ingenieure von Mingbai untersuchten die Anlage vor Ort und stellten fest, dass das Radialspiel des unteren Sägeblattwellenlagers 0,08 mm betrug (Standard ≤ 0,02 mm). Nach dem Austausch des Lagers waren die welligen Schnittkanten vollständig verschwunden. Abschluss Wenn Schneidmesser ungleichmäßige Schnittkanten erzeugen, sollten Sie nicht nur das Messer selbst überprüfen. Kontrollieren Sie zunächst die Lager, die Parallelität und die Stabilität der Maschine und stellen Sie dann fest, ob das Messer für Ihr Material geeignet ist. Mingbai Technology bietet spezielle Messer für verschiedene Schneidanwendungen an, um eine präzisere Auswahl und einen gleichmäßigeren Schnitt zu gewährleisten.https://www.mingbaiblade.com/
  • Kann ich für Sonderanfertigungen nur eine alte Klinge als Muster einreichen? Worauf muss ich achten?
    Jun 03, 2026
    Viele Kunden, die nachbestellen müssen SpezialklingenSie haben nur noch eine abgenutzte, alte Klinge und keine Originalzeichnung zur Hand. Oft fragen sie: Kann ich für eine exakte Nachbildung nur ein altes Klingenmuster bereitstellen? Die Antwort lautet: Ja, aber es gibt einige wichtige Punkte zu beachten. Mingbai Mechanical Tool Technology Co., Ltd. erläutert Ihnen anhand zahlreicher Beispiele für „kundenspezifische Nachfertigungen“ die wichtigsten Vorgehensweisen und Vorsichtsmaßnahmen. 1. Es ist machbar, nur eine alte Klingenprobe zur Verfügung zu stellen. Sofern die alte Klinge nicht stark verformt, abgebrochen oder korrodiert ist, kann Mingbai Technology mithilfe von Reverse-Engineering-Messtechnik ihre geometrischen Abmessungen und Schneidenparameter präzise rekonstruieren. Wir verwenden Koordinatenmessgeräte und Profilometer, um die wichtigsten Merkmale der Klinge zu erfassen und Fertigungszeichnungen zu erstellen. Dieses Verfahren eignet sich besonders für die Reproduktion alter Klingen ohne Zeichnungen und erspart dem Kunden die Mühe, selbst nachzumessen.  2. Sechs Details, auf die Sie bei der Bereitstellung einer alten Klingenprobe achten sollten 1. Prüfen Sie, ob die Stichprobe repräsentativ ist. Falls mehrere alte Klingen mit denselben Spezifikationen vorliegen, empfiehlt es sich, diejenige mit dem geringsten Verschleiß und ohne sichtbare Verformung als Muster auszuwählen. Die Wahl eines möglichst wenig abgenutzten Musters verbessert die Genauigkeit der Reverse-Engineering-Analyse. Sind alle Klingen stark abgenutzt oder beschädigt, ist es ratsam, ein neues Klingenmuster bereitzustellen oder sich an den Originalhersteller zu wenden, um Zeichnungen zu erhalten. 2. Reinigen Sie die Probenoberfläche  Reinigen Sie die Oberfläche der alten Klinge vor dem Versand gründlich mit Alkohol oder einem Reinigungsmittel, um Öl, Rost und anhaftende Rückstände zu entfernen. Verbleibender Schmutz beeinträchtigt die Messgenauigkeit, insbesondere bei kleinen Details im Schneidbereich.  3. Markieren Sie die Kantenrichtung und die Montagefläche. Markieren Sie mit einem Filzstift oder Etikett die Schneidrichtung und die Montagefläche des alten Sägeblatts, um beim Reverse Engineering eine Verwechslung von Vorder- und Rückseite zu vermeiden. Kreisförmige Klingen oder Schneidklingen Bei asymmetrischen Kanten ist dies besonders wichtig.  4. Ergänzende Informationen zu den Betriebsbedingungen bereitstellen. Anhand des alten Sägeblattmusters allein kann der Hersteller weder Material, Dicke noch Maschinentyp usw. bestimmen. Wir empfehlen Ihnen daher, die Güteklasse und Dicke des zu schneidenden Materials sowie die Maschinengeschwindigkeit und den Spannungsbereich anzugeben. Diese Informationen helfen den Ingenieuren von Mingbai festzustellen, ob die ursprüngliche Sägeblattkonstruktion sinnvoll war und die Parameter gegebenenfalls zu optimieren. 5. Geben Sie an, ob Sie Optimierungsvorschläge akzeptieren. Die Konstruktion einer älteren Klinge ist möglicherweise nicht optimal. Mingbai Technology kann Ihnen basierend auf Ihren Einsatzbedingungen Lösungen zur Optimierung des Schneidenwinkels oder der Beschichtung vorschlagen. Wenn Sie eine exakte 1:1-Replik wünschen, teilen Sie uns dies bitte mit; falls Sie mit einer Optimierung einverstanden sind, geben Sie dies bitte ebenfalls an. 6. Verpackung mit Stoß- und Beschädigungsschutz Die alte Klinge selbst kann empfindliche, abgesplitterte Stellen aufweisen. Beim Versand sollte sie Einzeln verpackt in Schaumstoff- oder Luftpolsterbeuteln, um Folgeschäden durch Stöße während des Transports zu vermeiden. 3. Standardprozess für Reverse Engineering zur Anpassung Schritt 1Der Kunde sendet das alte Klingenmuster zusammen mit einer Beschreibung der Betriebsbedingungen und den Anforderungen an die Reproduktion.Schritt 2Das Labor in Mingbai führt 3D-Scans oder Koordinatenmessungen durch, um CAD-Zeichnungen zu erstellen.  Schritt 3: Zeichnungsparameter (Außendurchmesser, Bohrung, Dicke, Kantenwinkel usw.) mit dem Kunden abstimmen.Schritt 4: Nach Zeichnungen fertigen, Erstmusterprüfung durchführen und anschließend in Chargen ausliefern.Schritt 5: Senden Sie das alte Klingenmuster mit der Sendung zurück. 4. Situationen, in denen die Bereitstellung einer Probe allein nicht geeignet ist • Die Klinge ist stark verformt (Ebenheit > 0,1 mm).• Die Kante weist großflächige Absplitterungen (> 1 mm) aufDie Klingenoberfläche ist stark korrodiert und weist Verlust von Merkmalen auf.• Die ursprüngliche Klingenkonstruktion selbst ist unzweckmäßig (z. B. falsches Material, zu kleiner Winkel) In den oben genannten Fällen wird empfohlen, dass die Ingenieure von Mingbai die Konstruktion überarbeiten, anstatt sie blind zu kopieren. 5. Die Vorteile von Mingbai Technology bei der kundenspezifischen Reverse-Engineering-Lösung Mingbai Mechanical Tool Technology Co., Ltd. verfügt über hochpräzise Koordinatenmessgeräte und Profilometer, die für das Reverse Engineering komplexer Bauteile geeignet sind. speziell geformte Klingen mit einer Genauigkeit von bis zu ±0,002 mm. Wir versprechen: • 1:1-Replikation, Abmessungen exakt übereinstimmend• Kostenlose Verlosungsbestätigung wird bereitgestellt• Alte Klingenmuster ordnungsgemäß aufbewahrt und zurückgegeben• Unterstützung für Material-Upgrades (z. B. Aufrüstung von normalem Stahl auf Klingen aus legiertem Stahl oder Edelstahl)  6. Kundenfall Einer Fabrik für Verpackungsmaschinen gingen die Produkte aus. Kreisklingen zum Folienschneiden Da der Originalhersteller die Produktion eingestellt hatte, schickte der Kunde eine abgenutzte, alte Klinge ein. Mingbai Technology führte daraufhin Reverse Engineering durch und fertigte 50 Klingen an. Nach dem Einbau entsprach die Schneidleistung exakt der des Originals, wodurch das dringende Problem des Kunden gelöst wurde. Abschluss Die Anfertigung von Spezialklingen anhand eines alten Klingenmusters ist durchaus möglich, erfordert jedoch die Beachtung von sechs Details: Musterauswahl, Reinigung, Kennzeichnung und Ergänzung der Informationen. Mingbai Mechanical Tool Technology Co., Ltd. unterstützt Sie gerne mit professioneller Reverse-Engineering-Technologie bei der Lösung des Problems „Muster vorhanden, aber keine Zeichnung“.Website: www.mingbaiblade.com
1 2 3 4 5 6 7 8
Eine Nachricht hinterlassen
Wenn Sie an unseren Produkten interessiert sind und weitere Details wissen möchten, hinterlassen Sie hier eine Nachricht, wir werden Ihnen so schnell wie möglich antworten.
EINREICHEN

Eine Nachricht hinterlassen

Eine Nachricht hinterlassen
Wenn Sie an unseren Produkten interessiert sind und weitere Details wissen möchten, hinterlassen Sie hier eine Nachricht, wir werden Ihnen so schnell wie möglich antworten.
EINREICHEN

Heim

PRODUKTE

WhatsApp

Kontaktieren Sie uns