Heim

Blog

Blog

  • Ungewöhnlicher Klingenverschleiß beim Schneiden von Siliziumstahl – liegt es an der Härte oder an der Beschichtung?
    Aug 11, 2026
    Beim Längsteilen von Siliziumstahlbändern stellt ungleichmäßiger Klingenverschleiß ein anhaltendes Problem dar, das viele Anwender beschäftigt. Übermäßiger Verschleiß führt zu häufigen Stillstandszeiten durch Klingenwechsel, was die Produktionseffizienz beeinträchtigt und die Werkzeugkosten direkt erhöht. Viele Anwender vermuten zunächst, dass die Härte der Klingen unzureichend ist, doch auch der Einsatz härterer Klingen bringt keine Besserung. Andere vermuten die Beschichtung als Ursache, doch auch verschiedene Beschichtungen zeigen keine Verbesserung. Mingbai Mechanical Tool Technology Co., Ltd. analysiert daher systematisch unter Berücksichtigung der Materialeigenschaften von Siliziumstahlbändern und langjähriger Praxiserfahrung: Liegt die Ursache für den ungleichmäßigen Verschleiß in der Härte oder in der Beschichtung? 1. Siliziumstahl – Das „natürliche Schleifmittel“ der Klinge Siliziumstahl (Elektrostahl) enthält typischerweise 0,5–4,5 % Silizium, das in Form von Mischkristallen und Siliziden vorliegt. Diese harten Partikel verursachen beim Scheren einen starken abrasiven Verschleiß an der Schneide, der deutlich höher ist als bei gewöhnlichem kohlenstoffarmem Stahl. Gleichzeitig ist Siliziumstahl hart und spröde, sodass die Schneide beim Scheren sowohl abrasiven Schnitt- als auch Stoßbelastungen standhalten muss – eine doppelte Herausforderung hinsichtlich Härte und Zähigkeit für das Sägeblatt.  2. Unzureichende Härte: Schneller Verschleiß, Schneide rundet sich schnell ab Wenn die Härte der Klinge geringer ist als die der harten Phasen im Siliziumstahl, wird die Schneide beim Scheren durch Silizidpartikel „geschnitten“, was sich wie folgt äußert: • Schnelle Kantenverrundung (bogenförmige Verschleißfläche unter dem Mikroskop)• Allmählich zunehmende Grate an der Schnittkante• Deutlich verkürzte Wechselintervalle für die Rotorblätter Testergebnisse zeigen: Beim Schneiden desselben Siliziumstahls erreicht eine Klinge mit einer Härte von HRC58 nur die Hälfte der Standzeit einer Klinge mit einer Härte von HRC62. Daher ist eine Erhöhung der Klingenhärte ein direkter Weg zur Verlängerung der Standzeit. Höhere Härte ist jedoch nicht immer von Vorteil. Ab einer Härte von HRC64 sinkt die Zähigkeit der Klinge rapide, wodurch sie unter der spröden Belastung durch Siliziumstahl anfällig für Ausbrüche wird und ihre Lebensdauer verkürzt wird. 3. Unzureichende Beschichtung: Erhöhte Reibung und Adhäsion beschleunigen den Verschleiß. Die Bedeutung der Beschichtung beim Längsschneiden von Siliziumstahl wird oft unterschätzt. Beim Längsschneiden von Siliziumstahl entsteht intensive Reibung zwischen der Schneide und dem Material, wobei lokal Temperaturen von 400–600 °C erreicht werden. Bei unbeschichtetem oder unzureichend beschichtetem Material: • Das Klingensubstrat erweicht bei hohen Temperaturen, was den Verschleiß beschleunigt.• Das im Siliziumstahl enthaltene Silizium haftet an der Klingenoberfläche und erzeugt so einen „Kaltschweißeffekt“.• Anhaftendes Material löst sich und reißt dabei Kantenmaterial mit sich, was den Verschleiß verschlimmert. Hochwertige PVD-Beschichtungen (wie TiAlN, AlCrN) bilden eine hochtemperaturbeständige, reibungsarme Schutzschicht auf der Kantenoberfläche, wodurch der abrasive und adhäsive Verschleiß deutlich reduziert wird.  4. Härte vs. Beschichtung: Wie lässt sich die Hauptursache ermitteln? Klingen aus verschleißfestem SiliziumstahlWenn die Schneide eine gleichmäßige Abrundung mit allmählich zunehmenden Graten aufweist und keine Absplitterungen oder Verklebungen auftreten, ist die Hauptursache eine unzureichende Härte, und die Härte der Klinge sollte vorrangig verbessert werden. Weisen die Kanten kleine Absplitterungen in Form eines Abschälmusters auf, deutet dies auf eine zu hohe Härte und damit zu einer unzureichenden Zähigkeit hin. In diesem Fall sollte die Härte entsprechend reduziert oder die Wärmebehandlung optimiert werden. Weisen sich an der Kantenoberfläche deutlich anhaftendes Material (Aufbaukante) oder rillenförmiger Verschleiß auf, deutet dies auf eine unzureichende Beschichtung oder eine falsche Beschichtungswahl hin. In diesem Fall sollte eine zusätzliche Beschichtung aufgebracht oder die Art der Beschichtung geändert werden. Weisen die Kanten Ablösespuren mit freiliegenden Schleiflinien auf, deutet dies auf eine mangelhafte Haftung der Beschichtung oder ein Ablösen der Beschichtung hin. In diesem Fall sollte der Beschichtungsprozess optimiert oder die Beschichtungslösung geändert werden. Treten mehrere Verschleißmuster gemischt auf, müssen sowohl Härte als auch Beschichtung optimiert werden, was eine systematische Anpassung der Material- und Beschichtungskombinationen erfordert.  5. Optimale Kombinationslösung für Trennmesser aus Siliziumstahl Mingbai Technology empfiehlt folgende Kombination: Pulverbeschichtete Hochgeschwindigkeitsstahlklingen (wie z. B. ASP2053, ASP2060) können eine Härte von HRC64-67 mit feinen und gleichmäßigen Karbiden erreichen, wodurch eine hohe Härte und gute Zähigkeit kombiniert werden und sie sich zum Spalten von Siliziumstahl eignen. Ultrafeinkörnige Hartmetallklingen Mit einer Härte von HRA90-93 bieten sie eine ausgezeichnete Verschleißfestigkeit und eignen sich für Hochgeschwindigkeitsschneidanwendungen. Zur Auswahl der Beschichtung TiAlN-beschichtete Schaufeln Hält Temperaturen bis 800°C stand und weist eine hohe Härte auf; geeignet für mittlere bis hohe Schneidgeschwindigkeiten; AlCrN-beschichtete Schaufeln Es widersteht Temperaturen bis 1000 °C und bietet eine bessere Antihaftwirkung als TiAlN, wodurch es sich für hohe Belastungen eignet. Die Beschichtungsdicke sollte 2–4 µm betragen; zu große Dicke beeinträchtigt die Kantenschärfe. Für die Kantenbearbeitung wird eine Mikropassivierung mit einem Kantenradius von R=0,005-0,010 mm empfohlen, um mikroskopische Defekte zu beseitigen und Absplitterungen zu verhindern. 6. Weitere Untersuchung von Beschichtungsproblemen Manchmal entspricht die Härte der Schaufel der Norm und die Beschichtung besteht aus TiAlN, der Verschleiß bleibt jedoch hoch. In solchen Fällen sollten folgende Punkte untersucht werden: • Unzureichende Haftung der Beschichtung, Ablösen beim Abscheren• Ungleichmäßige Beschichtungsdicke, stellenweise zu dünn, wodurch die Schutzwirkung verloren geht• Unsachgemäße Vorbehandlung der Beschichtung, unzureichend gereinigte Kantenoberfläche beeinträchtigt die Haftung• Fehlende Abstimmung der Beschichtungsauswahl auf die Arbeitsbedingungen, z. B. Verwendung einer Beschichtung mit hoher Härte, aber unzureichender Zähigkeit für schwere Zerspanung bei niedrigen Schnittgeschwindigkeiten. 7. Diagnostische Dienstleistungen von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet an Diagnose des Klingenverschleißes aus Siliziumstahl Dienstleistungen: • Mikroskopische Analyse der Verschleißmorphologie an der Kante (Abrundung/Absplitterung/Anhaften/Abblättern)• Härteprüfung zur Bestätigung der Konformität• Prüfung der Haftung und Dicke von Beschichtungen• Umfassender Diagnosebericht und Optimierungsempfehlungen  Abschluss Beim Schneiden von Siliziumstahl ist ungleichmäßiger Klingenverschleiß häufig auf Probleme mit der Härte und der Beschichtung zurückzuführen. Unzureichende Härte führt zu schnellem Abrunden der Klinge; unzureichende Beschichtung verursacht Haftungsprobleme und Ablösung. Durch die systematische Analyse der Verschleißmorphologie lässt sich die Hauptursache präzise identifizieren und gezielte Optimierungsmaßnahmen umsetzen. Mingbai Technology unterstützt Sie mit professioneller Diagnose und maßgeschneiderten Lösungen bei der Bewältigung von Verschleißproblemen beim Schneiden von Siliziumstahl. FAQ-Modul: Frage 1: Welche Härte ist für Trennscheiben aus Siliziumstahl am besten geeignet?A: Die empfohlene Härte liegt zwischen HRC 62 und 64. Unterhalb von HRC 62 tritt schneller Verschleiß auf; oberhalb von HRC 64 ist die Zähigkeit unzureichend und es kommt zu Ausbrüchen. Pulverbeschichteter Schnellarbeitsstahl (ASP2053/ASP2060) bietet in diesem Härtebereich die beste Gesamtleistung. Frage 2: Worin besteht der Unterschied zwischen TiAlN- und AlCrN-Beschichtungen, und wie wählt man die richtige aus?A: TiAlN ist bis 800 °C temperaturbeständig und eignet sich für mittlere bis hohe Schneidgeschwindigkeiten. AlCrN ist bis 1000 °C temperaturbeständig und bietet eine bessere Antihaftwirkung. Es eignet sich für hohe Belastungen oder Siliziumstahl mit einem Siliziumgehalt von über 3 %. Für Standardbedingungen ist TiAlN ausreichend; für anspruchsvolle Bedingungen wird AlCrN empfohlen. Frage 3: Warum bleibt der Verschleiß auch nach dem Wechsel zu Klingen mit höherer Härte so hoch?A: Es gibt drei mögliche Ursachen: unzureichende Beschichtung, die bei hohen Temperaturen zu einer Erweichung des Substrats führt; mangelhafte Haftung der Beschichtung, die beim Scheren zum Ablösen führt; oder unsachgemäße Kantenbearbeitung, die mikroskopische Defekte hinterlässt. Zur genauen Ursachenermittlung wird eine Verschleißmorphologieanalyse empfohlen. Frage 4: Können beschichtete Klingen wiederholt nachgeschärft werden? Ist die Beschichtung nach dem Nachschärfen noch wirksam?A: Ja, sie können nachgeschärft werden. Allerdings wird dabei die Beschichtung an der Schneide entfernt, wodurch das Grundmaterial freigelegt wird. Es wird empfohlen, nach dem Nachschärfen erneut zu beschichten oder eine Klingenlösung zu verwenden, die mehrfaches Nachbeschichten ermöglicht. Mingbai Technology bietet einen Komplettservice für Nachschärfen und Neubeschichten an. Frage 5: Wie oft sollten Trennscheiben aus Siliziumstahl ausgetauscht werden?A: Es gibt keinen allgemeingültigen Standard; die Lebensdauer hängt vom Siliziumgehalt, der Schnittgeschwindigkeit, der Gerätepräzision und anderen Faktoren ab. Es wird empfohlen, die „Grathöhenmethode“ anzuwenden: Nachschärfen, sobald der Grat 0,05 mm überschreitet, und die Klingen austauschen, sobald er 0,10 mm überschreitet. Notieren Sie regelmäßig die Wechselintervalle, um Ihre individuellen Lebensdauervorgaben festzulegen.Website: www.mingbaiblade.com
  • Starkes Festklemmen der Klinge beim Schneiden weicher Materialien wie Kupfer und Aluminium – welche Legierungssorte ist am besten geeignet?
    Aug 10, 2026
    Beim Schneiden weicher Materialien wie Kupfer- und Aluminiumstreifen sowie Kupfer- und Aluminiumfolien stellt das sogenannte „Anhaften des Sägeblatts“ eines der größten Probleme für Anwender dar. Das an der Schneide haftende Material bildet einen Aufbauschnitt, der im besten Fall zu Graten und Oberflächenkratzern, im schlimmsten Fall zu Ausbrüchen, Streifenbruch und häufigen Reinigungspausen führt. Viele Anwender versuchen, die Schnittgeschwindigkeit zu erhöhen oder die Kühlung zu verbessern, jedoch mit begrenztem Erfolg – ​​die Ursache liegt oft in einer Diskrepanz zwischen der Materialgüte des Sägeblatts und den Eigenschaften des weichen Materials. Mingbai Mechanical Tool Technology Co., Ltd. erklärt auf Basis von Materialwissenschaft und langjähriger Erfahrung im Schneidprozess den Mechanismus des Anhaftens beim Schneiden von Kupfer und Aluminium und empfiehlt die am besten geeigneten Hartmetall-Sägeblattgüten. 1. Warum haften weiche Materialien wie Kupfer und Aluminium an Klingen? Kupfer, Aluminium und ihre Legierungen zeichnen sich durch geringe Härte, hohe Duktilität und hohe Adhäsion aus. Beim Schneiden entstehen zwischen Schneide und Material intensive Quetschungen und Reibung, die zu einem lokalen Temperaturanstieg führen. Unter hohem Druck und hoher Temperatur verbinden sich Metallpartikel des weichen Materials durch eine Art Kaltverschweißung mit der Klingenoberfläche, haften allmählich an und bilden eine Aufbauschneide. Diese verändert die Schneidkantengeometrie, erhöht den Schnittwiderstand und führt zu einer weiteren Temperaturerhöhung – ein Teufelskreis entsteht. Darüber hinaus besitzen Kupfer und Aluminium eine gute Wärmeleitfähigkeit, wodurch die Wärme schnell von der Schneidzone auf die gesamte Klinge übertragen wird. Dies beschleunigt das Erweichen der Schneide und verringert die Antihaftwirkung weiter. Um das Anhaften von Material zu verhindern, sind daher Material, Korngröße, Härte und Oberflächenbeschaffenheit der Klinge unerlässlich.  2. Kernlogik für die Auswahl Legierungsklingen-Qualitäten Hartmetall-Schneidplatten werden in die Sorten YG (Wolfram-Kobalt), YT (Wolfram-Titan), YW (Universal) und weitere eingeteilt. Für Nichteisenmetalle wie Kupfer und Aluminium sind YG-Sorten die erste Wahl. YG-Legierungen verwenden Wolframcarbid (WC) als Hartmetallphase und Kobalt (Co) als Bindemittel. Sie bieten eine ausgezeichnete Schlagfestigkeit und Zähigkeit und eignen sich daher ideal für die Bearbeitung von Nichteisenmetallen, die kurze Späne erzeugen. Die Zahlen in der Gütebezeichnung (z. B. YG6X, YG8, YG15) geben den ungefähren Kobaltgehalt in Prozent an. Ein höherer Kobaltgehalt bedeutet bessere Zähigkeit und Schlagfestigkeit, aber etwas geringere Härte und Verschleißfestigkeit. Daher muss bei der Auswahl der richtigen Güte ein ausgewogenes Verhältnis zwischen Antihaftwirkung (hohe Härte) und Bruchfestigkeit (hohe Zähigkeit) gefunden werden. 3. Empfohlene Klassenstufen und Anwendungsszenarien  3.1 YG6X – Erste Wahl für präzises Schneiden dünner Materialien YG6X ist ein feinkörniges Hartmetall mit hoher Härte (HRA 91–91,5) und guter Verschleißfestigkeit sowie einem Kobaltgehalt von ca. 6 %. Die feine Kornstruktur sorgt für eine gleichmäßige Verteilung des Hartmetalls, wodurch die Schneide schärfer geschliffen werden kann und der Schnittwiderstand sinkt. Dies macht es ideal für das hochpräzise Schneiden dünner Kupfer- und Aluminiumstreifen sowie Kupfer- und Aluminiumfolien. Bei weichen Materialien mit einer Dicke unter 0,5 mm reduziert YG6X effektiv Verformungen durch Extrusion und Anhaften. Präzisionsschneidklingen für dünne Materialien Für solche Bedingungen ist es die ideale Wahl. Aufgrund seiner relativ mäßigen Zähigkeit eignet sich YG6X jedoch nicht für schwere Grobschnitte mit Stoßbelastung. 3.2 YG8 – Der „Allrounder“: Ausgewogene Verschleißfestigkeit und Zähigkeit YG8 hat einen Kobaltgehalt von ca. 8 %, eine Härte von HRA 89–89,5 und eine höhere Biegefestigkeit als YG6X. Es zählt zu den am häufigsten verwendeten Sorten beim Schneiden von Kupfer und Aluminium und eignet sich für Kupfer- und Aluminiumbänder üblicher Dicke (0,5–3 mm) sowie für Aluminium- und Kupferfolie. YG8 bietet ein optimales Verhältnis zwischen Verschleiß- und Schlagfestigkeit und behält seine Schneidkanten auch bei moderaten Stoßbelastungen – was es zu einer sicheren Wahl für die meisten Anwendungen beim Schneiden von Kupfer und Aluminium macht. 3.3 YG15 – Erste Wahl für dicke Materialien, grobes Schneiden und stark beanspruchte Bereiche YG15 hat einen Kobaltgehalt von ca. 15 %, eine Härte von HRA 87–89, eine hohe Biegefestigkeit und ausgezeichnete Zähigkeit. Es eignet sich für dicke Kupfer- und Aluminiumplatten (über 3 mm) sowie für Schruppbearbeitungen mit Verbindungen oder großen Dickenschwankungen. Der höhere Kobaltgehalt verringert die Bruchanfälligkeit des Sägeblatts bei Stößen und macht es somit ideal für Schrupparbeiten, bei denen die Oberflächengüte nicht entscheidend ist. Grobe Schneidklingen für dicke Kupferplatten Unter solchen Bedingungen erzielt es hervorragende Ergebnisse. Allerdings ist die Verschleißfestigkeit etwas geringer als bei YG6X und YG8, weshalb es für ultradünne Präzisionsschnitte nicht geeignet ist. 3.4 Ultrafeinkörniges Hartmetall – Eine verbesserte Option für hochpräzise Schneidarbeiten Für hochpräzises Schneiden von ultradünner Kupferfolie, Aluminiumfolie ( 4000 N/mm² bei einer 5- bis 10-fach höheren Standzeit als herkömmliches Hartmetall. Dieses Material vereint extrem hohe Härte mit verbesserter Schnittkantenfestigkeit und eignet sich daher besonders für das hochpräzise, ​​gratfreie Schneiden ultradünner, weicher Materialien.  4. Synergistische Optimierung von Kantenparametern und Beschichtungen Die Wahl der richtigen Körnung ist nur der erste Schritt; Kantenparameter und Beschichtungsauswahl sind ebenso entscheidend. · KantenwinkelBei weichen Materialien wie Kupfer und Aluminium wird ein kleinerer Schneidenwinkel (20°–25°) empfohlen, um den Schnittwiderstand und die Verformung beim Extrusionsverfahren zu verringern. Eine stumpfe Schneide erhöht Reibung und Haftung.  · KantenoberflächenbearbeitungJe glatter die Kantenoberfläche, desto schwieriger haftet Material. Eine Politur auf Ra ≤ 0,1 μm in Kombination mit einem spitzen Spanwinkel wird empfohlen.· BeschichtungsauswahlIn den meisten Fällen können für Kupfer und Aluminium unbeschichtetes Hartmetall oder spezielle Antihaftbeschichtungen verwendet werden. TiAlN-Beschichtungen (violett-schwarz) bieten hervorragende Antihafteigenschaften und eignen sich für Hochgeschwindigkeitsschneiden; DLC-Beschichtungen (diamantähnlicher Kohlenstoff) weisen einen extrem niedrigen Reibungskoeffizienten (bis zu 0,1) auf und verhindern so effektiv die Bildung von Aufbauschneiden. Bei ultradünnen Aluminiumfolien wird in manchen Anwendungen sogar von einer Beschichtung abgesehen, um die Kantenschärfe nicht durch die Beschichtungsdicke zu beeinträchtigen. Klingen mit Antihaftbeschichtung sind beim Schneiden weicher Materialien hochwirksam.  5. Unterstützende Prozessempfehlungen · Kühlung und SchmierungFür das Spalten von Kupfer und Aluminium wird eine Ölnebelschmierung oder Minimalmengenschmierung (MQL) mit einer Durchflussrate von 10-20 ml/h empfohlen, um die Reibungstemperatur und das Haftungsrisiko effektiv zu reduzieren.· Regelmäßige InspektionÜberprüfen Sie die Kante bei jeder Schicht; falls erste Anzeichen von BUE festgestellt werden, reinigen Sie sie umgehend.· GeschwindigkeitsregelungEmpfohlene Schnittgeschwindigkeit für Kupfer und Aluminium: 80–150 m/min. Zu hohe Geschwindigkeit erhöht die Reibungswärme; zu niedrige Geschwindigkeit verlängert die Verweilzeit des Materials an der Schneide. 6. Kupfer- und Aluminium-Schneidklingenlösungen von Mingbai Technology Die Mingbai Mechanical Tool Technology Co., Ltd. bietet eine spezielle Sägeblattserie zum Schneiden weicher Materialien wie Kupfer und Aluminium an: · Kreisschneidklingen aus Kupfer-AluminiumErhältlich in den Körnungen YG6X, YG8, YG15 und ultrafeinkörnig, präzise abgestimmt auf die jeweiligen Arbeitsbedingungen.· Hochglanzpolierte Klingen aus Kupfer-Aluminium: Kantenrauigkeit Ra ≤ 0,05μm, wodurch die Adhäsion effektiv reduziert wird.• Optionale TiAlN/DLC-Antihaftbeschichtungen.• Empfehlungen zur Materialauswahl und Dienstleistungen zur Diagnose der Arbeitsbedingungen vor Ort.  7. Fallstudie Eine Anlage zum Schneiden von Kupferbändern verwendete herkömmliche Hartmetallklingen für 0,2 mm dicke Kupferfolie. Alle zwei Stunden kam es zu starkem Verkleben, was häufiges Reinigen erforderlich machte. Nach dem Wechsel zu den Produkten von Mingbai Technology… Schneidklingen für ultradünne Kupferfolie (ultrafeinkörniges YG6X + Spiegelpolitur), das Haftintervall wurde auf 8 Stunden verlängert und die Lebensdauer der Klinge um das Dreifache erhöht. Abschluss Starkes Festkleben der Klinge beim Schneiden weicher Materialien wie Kupfer und Aluminium entsteht durch eine Inkompatibilität zwischen Klingenmaterial und Materialeigenschaften. Für präzise Dünnschnitte empfiehlt sich YG6X oder eine ultrafeinkörnige Legierung; für Standarddicken YG8; und für grobe Dickenschnitte YG15. In Kombination mit geeigneten Schneidenwinkeln, einer hohen Oberflächengüte und Antihaftbeschichtungen lässt sich das Festkleben effektiv vermeiden. Mingbai Technology unterstützt Sie gerne mit professionellen Materiallösungen bei der Beseitigung von Festklemmproblemen. FAQ-Modul: Frage 1: Warum können gewöhnliche Schnellarbeitsstahlklingen nicht zum Schneiden von Kupfer und Aluminium verwendet werden?A: Die Härte von Schnellarbeitsstahl (HRC 58–62) ist deutlich geringer als die von Hartmetall (HRA 89–93). Beim Schneiden von Kupfer und Aluminium verschleißt die Schneide schnell, wird stumpf, und die erhöhte Reibung verstärkt das Festkleben. Hartmetall ist aufgrund seiner deutlich besseren Härte und Antihaftwirkung das bevorzugte Material zum Schneiden von Kupfer und Aluminium. Frage 2: Welches ist besser zum Schneiden von 0,3 mm Kupferstreifen geeignet, YG6X oder YG8?A: YG6X wird empfohlen. 0,3 mm ist eine dünne Materialstärke für präzises Schneiden. YG6X zeichnet sich durch höhere Härte und feineres Korn aus, was eine schärfere Schneide bei geringerem Schnittwiderstand ermöglicht und somit Verformungen durch Extrusion sowie das Risiko von Verklebungen reduziert. YG8 bietet eine höhere Zähigkeit, ist aber weniger hart und eignet sich daher besser für mittlere Materialstärken oder Anwendungen mit Stoßbelastung. Frage 3: Sind beschichtete Klingen beim Schneiden von Kupfer und Aluminium wirklich effektiv?A: Ja. TiAlN- oder DLC-Beschichtungen reduzieren den Reibungskoeffizienten und die Materialhaftung deutlich. DLC-Beschichtungen erreichen einen Reibungskoeffizienten von bis zu 0,1 und verhindern so effektiv die Bildung von Aufbauschneiden. Beim Schneiden ultradünner Aluminiumfolien sind Beschichtungen jedoch mitunter nicht empfehlenswert, da die Schichtdicke die Kantenschärfe beeinträchtigen kann. Dies sollte anhand der jeweiligen Arbeitsbedingungen beurteilt werden. Frage 4: Welchen Klingenspalt sollte man beim Schneiden von Kupfer und Aluminium einstellen?A: Für weiche Kupfer- und Aluminiumwerkstoffe wird ein Spalt von 4–6 % der Materialstärke empfohlen. Ein zu kleiner Spalt verstärkt das Extrudieren und Verkleben; ein zu großer Spalt führt zu Ausrissgraten. Verwenden Sie den unteren Grenzwert (4 %) für dünne und den oberen Grenzwert (6 %) für dicke Werkstoffe und optimieren Sie den Spalt durch Probeschnitte. Frage 5: Wie viel teurer sind Hartmetallklingen mit ultrafeinem Korn im Vergleich zu herkömmlichen YG-Sorten? Lohnt sich der Aufpreis?A: Feinstkorn-Hartmetall kostet in der Regel 2-3 Mal so viel wie herkömmliche YG-Sorten, seine Standzeit ist jedoch 5- bis 10-mal länger. Für hochpräzise Schneidarbeiten an ultradünnen Kupferfolien, Aluminiumfolien oder Lithiumbatterieelektroden sind die Gesamtkosten sogar niedriger, sodass sich der Einsatz durchaus lohnt.Website: www.mingbaiblade.com
  • Schneiden von lebensmittelechten Edelstahlplatten: Wie lässt sich eine Kontamination der Produktoberfläche mit Klingenmaterial verhindern?
    Aug 05, 2026
    Beim Schneiden und Verarbeiten von Edelstahlplatten für Lebensmittel stellt die Kontamination der Produktoberfläche durch Klingenmaterialien eine ernsthafte Herausforderung für viele Hersteller dar. Sobald eine Klinge rostet oder verschleißt, können sich winzige Metallpartikel lösen und in die Plattenoberfläche einlagern. Dies kann dazu führen, dass das Produkt die Lebensmittelsicherheitsstandards nicht mehr erfüllt und sogar das Risiko einer Schwermetallmigration besteht. Die Mingbai Mechanical Tool Technology Co., Ltd. bietet auf Grundlage der Normen für Lebensmittelkontaktmaterialien und ihrer langjährigen Erfahrung im Schneiden eine systematische Analyse zur Vermeidung von Kontaminationsrisiken durch die Klinge. 1. Woher kommt die Kontamination? – Analyse von drei Kontaminationsquellen  1. Verunreinigung durch Rost und Metallstaub Beim Scheren entstehen mit Klingen aus normalem Kohlenstoffstahl oder niedriglegiertem Stahl feine Eisenspäne, die an der Oberfläche von Edelstahlplatten haften bleiben. In feuchter Umgebung oxidieren und rosten diese Eisenspäne und bilden gelbbraune Rostflecken, die schwer zu entfernen sind und das lebensmitteltaugliche Aussehen sowie die Korrosionsbeständigkeit der Platten beeinträchtigen. 2. Kontamination durch Migration von Schwermetallelementen Gemäß GB 4806.9-2016 „Nationaler Lebensmittelsicherheitsstandard – Metallische Werkstoffe und Produkte für den Lebensmittelkontakt“ dürfen Metallwerkstoffe, die in direkten Kontakt mit Lebensmitteln kommen, keine gesundheitsschädlichen Auswirkungen haben. Schädliche Elemente wie Blei, Cadmium und Arsen, die in herkömmlichen Klingen vorkommen können, können bei Kontakt mit Lebensmitteln oder in feuchter Umgebung an die Produktoberfläche wandern. 3. Kreuzkontamination Wenn Klingen mit Werkzeugen aus Kohlenstoffstahl, Werkbänken oder anderen nicht lebensmittelgeeigneten Materialien in Kontakt kommen, können ihre Oberflächen mit Eisenionen oder Schadstoffen verunreinigt werden, die dann auf die Edelstahlplatten übertragen werden. 2. Wie lässt sich die Verschmutzung der Klingenseite beseitigen? – Fünf Kernmaßnahmen 1. Wählen Sie geeignete, lebensmittelkonforme Klingenmaterialien. Für Klinge aus lebensmittelechtem EdelstahlDie Klingenmaterialien müssen der Norm GB 4806.9-2016 entsprechen. Gemäß den FDA-Vorschriften muss der Chromgehalt von Edelstahl in Lebensmittelqualität mindestens 16 % betragen. Mingbai Technology empfiehlt folgende Materialoptionen: Martensitischer Edelstahl (420, 440C): Hohe Härte (HRC 52–58), gute Schnitthaltigkeit, geeignet für dauerhafte Schervorgänge. Gemäß GB 4806.9-2016 kann martensitischer Edelstahl für den Korpus von Edelstahlgeschirr sowie für Bohr- und Schleifwerkzeuge von Lebensmittelmaschinen verwendet werden.• Austenitischer Edelstahl (304, 316): Ausgezeichnete Korrosionsbeständigkeit, geeignet für feuchte oder saure Umgebungen. Edelstahl 316 enthält Molybdän und bietet dadurch eine höhere Beständigkeit gegen Chloridionenkorrosion.· Hartmetall in LebensmittelqualitätFür hochharte oder verunreinigungshaltige Edelstahlplatten kann ultrafeinkörniges Hartmetall verwendet werden, das die Anforderungen an den Lebensmittelkontakt erfüllt und Verschleißfestigkeit mit Sicherheit verbindet.  2. Strenge Kontrolle der Kantenoberflächenbeschaffenheit Die Oberflächenrauheit beeinflusst direkt die Anhaftung von Verunreinigungen und die Reinigungsbarkeit. Der Ra-Wert von Oberflächen mit Lebensmittelkontakt sollte unter 0,8 μm liegen. Für Anwendungen mit hohen Hygieneanforderungen wird empfohlen, die Kanten auf Ra ≤ 0,1–0,4 μm zu polieren, wodurch die Anhaftung und das Bakterienwachstum deutlich reduziert werden. Hochglanzpolierte Schneidklingen aus lebensmittelechtem Edelstahl Mit Produkten von Mingbai Technology lassen sich Kanten-Ra-Werte von nur 0,05 μm erreichen, wodurch die Anhaftung von Verunreinigungen physikalisch verhindert wird.  3. Strenge Verfahren für den Umgang mit Klingen einführen. • Tragen Sie nicht scheuernde Handschuhe: Klingen in Lebensmittelqualität Die Klinge muss mit nicht scheuernden Handschuhen (Leder, Kevlar oder Nitril) gehandhabt werden, um zu verhindern, dass Schweißflecken und Öle die Klingenoberfläche verunreinigen.• Verwenden Sie geeignete Hebezeuge: Verwenden Sie zum Bewegen der Klingen Hebezeuge aus Kunststoff, Holz oder Edelstahl. Werkzeuge aus Kohlenstoffstahl dürfen nicht mit den Klingen in Berührung kommen.• Spezielle Klingen für den jeweiligen Verwendungszweck: Klingen in Lebensmittelqualität dürfen nicht mit Klingen, die nicht für Lebensmittel geeignet sind, vermischt werden. Eine farbliche Kennzeichnung wird empfohlen, um die Verwendungszwecke zu unterscheiden.  4. Wissenschaftliches Klingenlagermanagement • Spezielle Klingenablagen: Verwenden Sie Ablagen aus Holz, Kunststoff oder Edelstahl, wobei jede Klinge separat aufbewahrt wird, um Kratzer durch gegenseitigen Kontakt zu vermeiden.• Staubschutzkappen: Verwenden Sie während der Lagerung Klingenschutzkappen, um zu verhindern, dass Staub und Fremdkörper daran haften bleiben.• Umweltkontrolle: Die Luftfeuchtigkeit im Lagerbereich sollte zwischen 40 % und 60 % gehalten werden, um Rostbildung in feuchter Umgebung zu vermeiden.  5. Beschichtungsunterstützter Schutz Für spezielle Arbeitsbedingungen können Klingen mit lebensmittelechter Beschichtung ausgewählt werden: • DLC-Beschichtung: Reibungskoeffizient bis zu 0,1, ausgezeichnete Antihaftwirkung• TiAlN-Beschichtung: Hitzebeständig bis 800 °C, geeignet für Hochgeschwindigkeitsschneiden Beschichtungen reduzieren nicht nur die Reibungswärme, sondern bilden auch eine physikalische Barriere zwischen dem Klingensubstrat und der Platte, wodurch das Risiko der Metallmigration weiter verringert wird. 3. Schneidklingenlösungen für Lebensmittel von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet eine spezielle Klingenserie zum Schneiden von lebensmittelechten Edelstahlplatten an: · Schneidklingen aus lebensmittelechtem EdelstahlHergestellt aus Werkstoffen 420/440C oder 304/316, entspricht GB 4806.9-2016• Hochglanzpolierte Kante, Ra ≤ 0,05 μm• Optionale DLC/TiAlN-Beschichtungen in Lebensmittelqualität• Jeder Charge von Klingen liegen Materialprüfberichte und Erklärungen zur Lebensmittelsicherheit bei.• Dienstleistungen zur Bewertung des Kontaminationsrisikos vor Ort Abschluss Kontaminationsvermeidung in lebensmittelechter Edelstahl Das Schneiden von Blechen ist eine komplexe Angelegenheit, die von den Klingenmaterialien bis zu den Betriebsabläufen reicht. Die Wahl des richtigen Klingenmaterials, die Kontrolle der Oberflächenbeschaffenheit, die Standardisierung von Handhabung und Lagerung sowie die Auswahl geeigneter Beschichtungen – jeder Schritt ist entscheidend für die Einhaltung der Lebensmittelsicherheitsstandards des Endprodukts. Mingbai Technology unterstützt Sie gerne dabei, die erste Verteidigungslinie der Lebensmittelsicherheit mit professionellen Lösungen zu gewährleisten. Schneidklinge in Lebensmittelqualität Lösungen.  FAQ-Modul: Frage 1: Können gewöhnliche Klingen aus einer Legierung zum Schneiden von lebensmittelechten Edelstahlplatten verwendet werden?A: Nicht empfehlenswert. Klingen aus herkömmlichen Legierungen können schädliche Elemente wie Blei und Cadmium enthalten und weisen eine unzureichende Korrosionsbeständigkeit auf, wodurch sie anfällig für Rost und die Bildung von Eisenspänen sind. Klingen müssen aus lebensmittelechtem Edelstahl oder Hartmetall gemäß GB 4806.9-2016 gefertigt sein. Frage 2: Welche Oberflächenbeschaffenheit ist für lebensmittelgeeignete Klingen erforderlich?A: Der Oberflächenrauheitswert Ra von Oberflächen mit Lebensmittelkontakt sollte unter 0,8 μm liegen. Für das Schneiden von Edelstahlplatten in Lebensmittelqualität unter Einhaltung hoher Hygienestandards wird empfohlen, die Kante auf Ra ≤ 0,1–0,4 μm zu polieren. Mingbai Technology bietet spiegelglatte Kanten mit Ra ≤ 0,05 μm an. Frage 3: Kann eine verrostete Klinge weiterhin zum Schneiden von lebensmittelechten Tellern verwendet werden?A: Nein. Verrostete Klingen erzeugen Roststaub, der die Plattenoberfläche verunreinigt, und in rostigen Bereichen siedeln sich leicht Bakterien an. Sobald Roststellen entdeckt werden, sollte die Klinge umgehend außer Betrieb genommen und fachmännisch entrostet oder ersetzt werden. Frage 4: Worin besteht der Unterschied zwischen lebensmittelechten Edelstahlplatten und gewöhnlichen Edelstahlplatten hinsichtlich der Anforderungen an die Klingen?A: Für Platten aus lebensmittelechtem Edelstahl gelten extrem hohe Anforderungen an die Oberflächenqualität. Jegliche Verunreinigungen durch Eisenspäne, Kratzer oder Rostflecken können dazu führen, dass das Produkt nicht den Vorschriften entspricht. Daher müssen Klingen aus lebensmittelechten Materialien mit ausgezeichneter Korrosionsbeständigkeit gefertigt sein, und die Schneidkantenbearbeitung muss deutlich besser sein als bei herkömmlichen Schneidarbeiten. Frage 5: Sind beschichtete Klingen für Anwendungen im Lebensmittelbereich geeignet?A: Solange das Beschichtungsmaterial den Lebensmittelkontaktnormen (z. B. GB 4806.10) entspricht, ist es unbedenklich. Beschichtungen wie DLC und TiAlN werden häufig in der Lebensmittelverarbeitung eingesetzt. Sie reduzieren nicht nur Reibung und Adhäsion, sondern bilden auch eine physikalische Barriere zwischen dem Klingensubstrat und der Platte, wodurch das Risiko der Metallmigration weiter verringert wird. Alle beschichteten Klingen von Mingbai Technology erfüllen die relevanten Lebensmittelsicherheitsstandards. Website: www.mingbaiblade.com
  • Starke Grate an den Schnittkanten beim Längsteilen von Edelstahlbändern – Wie lassen sich die Schneidenparameter der Längsteilmesser anpassen?
    Aug 03, 2026
    Beim Längsteilen von Edelstahlbändern zählen starke Grate an der Schnittkante zu den häufigsten Qualitätsmängeln. Viele Bediener kennen lediglich die Möglichkeit, den Spalt anzupassen, übersehen aber den entscheidenden Einfluss der Schneidenparameter selbst. Mingbai Mechanical Tool Technology Co., Ltd. bietet Ihnen basierend auf jahrelanger Erfahrung im Längsteilen von Edelstahl eine systematische Lösung zur Einstellung der Schneidenparameter. 1. Ursachenanalyse von Graten an Edelstahlbändern Edelstahl besitzt drei Eigenschaften – hohe Zähigkeit, hohe Kaltverfestigungstendenz und geringe Wärmeleitfähigkeit –, wodurch das Problem der Gratbildung beim Schneiden wesentlich komplexer ist als bei gewöhnlichem Kohlenstoffstahl. Hauptwege der Klettenbildung: • Kantenabstumpfung → erhöhte Scherkraft → Material reißt statt schneidet → Grate nehmen zu• Ungeeigneter Schneidenwinkel → übermäßiger Schnittwiderstand → seitlicher Materialfluss → Gratbildung an der Schneide• Unzureichende Kantenbearbeitung → hoher Reibungskoeffizient → Materialanhaftung an der Kante → ungleichmäßige Grate  2. Einstellen des Kantenwinkels 1. Den Kantenwinkel (Keilwinkel) verringern Je kleiner der Schneidenwinkel, desto schärfer die Klinge und desto geringer der Schnittwiderstand. Empfohlene Winkel für scharfe Schneidklingen zum Schneiden von Edelstahlstreifen: • Konventioneller Edelstahl (304, 316): Keilwinkel 22°-25°• Hochharter Edelstahl (430, martensitisch): Keilwinkel 25°-28°• Ultradünner Edelstahlstreifen (100 m/min): 10°-12°• Hochadhäsive Edelstahlsorten: 12°-15°  3. Kantenmikropassivierung Eine scharfe Kante schneidet zwar leicht, birgt aber ein hohes Risiko für Mikrosplitterungen. Kreisschneidklinge aus Schnellarbeitsstahl wird eine Mikropassivierung empfohlen: • Kantenradius R=0,005-0,010 mm (extrem scharf, geeignet für dünne Streifen)• Kantenradius R=0,010-0,015 mm (mikropassiviert, geeignet für herkömmlichen Edelstahl)• Kantenradius R=0,015-0,020 mm (mäßig passiviert, geeignet für dicke Streifen oder Hochgeschwindigkeitsschneiden) 3. Optimierung der Kantenoberflächenbeschaffenheit Die Oberflächenbeschaffenheit der Kanten ist einer der Schlüsselfaktoren bei der Vermeidung von Graten. Empfohlene Standards: • Kantenoberflächenrauheit Ra ≤ 0,1 μm (Spiegelqualität)• Spanfläche (Chipkontaktfläche) Ra ≤ 0,2 μm• Flankenfläche (Materialkontaktfläche) Ra ≤ 0,1 μm Hochglanzpolierte Schneidklingen aus Edelstahl kann die Materialhaftung und die Gratbildung um 30-50% effektiv reduzieren.  4. Koordinierte Anpassung der Seitenspalt- und Kantenparameter Nach der Anpassung der Kantenparameter sollte auch der Seitenabstand entsprechend angepasst werden: • Scharfe Kante + kleiner Spalt (5–7 % der Materialstärke): geeignet für präzises Schneiden dünner Streifen• Mikropassivierte Kante + mittlerer Spalt (7–9 % der Materialstärke): geeignet für herkömmlichen Edelstahl• Passivierte Kante + großer Spalt (9–12 % der Materialstärke): geeignet für dicke Streifen oder Hochgeschwindigkeitsschneiden 5. Zusätzliche Verbesserung der Gratbildung durch Beschichtung Geeignete Beschichtungen können Reibung und Haftung verringern und dadurch indirekt die Gratbildung verbessern: • TiAlN-Beschichtung: Geeignet für Hochgeschwindigkeitsschneiden, hitzebeständig bis 800 °C• DLC-Beschichtung: Geeignet für hochadhäsiven Edelstahl, Reibungskoeffizient bis zu 0,1• CrN-Beschichtung: Geeignet für korrosive Umgebungen, ausgezeichnete Antihaftwirkung Für Schneidklingen mit AntihaftbeschichtungFür bessere Ergebnisse empfiehlt es sich, eine spiegelpolierte Kante zu verwenden.  6. Vor-Ort-Anpassungsverfahren 1. Überprüfen Sie zunächst den vorhandenen Kantenwinkel und die Oberflächenbeschaffenheit.2. Berechnen Sie den empfohlenen Kantenwinkel anhand der Edelstahlsorte und -dicke.3. Entweder zur Rückkehr ins Werk oder zum Nachschleifen vor Ort, um den Zielwinkel zu erreichen.4. Die Kante auf Ra ≤ 0,1 μm polieren.5. Stellen Sie den seitlichen Spalt wieder ein.6. Führen Sie einen Probeschnitt durch und beobachten Sie die Veränderungen des Grats.7. Feinjustieren, bis die Grate den Anforderungen entsprechen. 7. Schneidklingenlösungen aus Edelstahl von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet spezielle Schneidklingen zum Längsteilen von Edelstahlbändern an: · Schneidklingen aus Edelstahl: Der Kantenwinkel ist je nach Arbeitsbedingungen anpassbar.• Kantenpolitur in Spiegelqualität, Ra ≤ 0,05μm.• Optionale TiAlN/DLC/CrN-Beschichtungen.• Vor-Ort-Service für die Überprüfung und Anpassung der Randparameter.  Abschluss Starke Grate an der Schnittkante beim Längsteilen von Edelstahlbändern sind oft nicht auf die Maschine, sondern auf die Schneidkantenparameter selbst zurückzuführen. Durch Optimierung von Schneidkantenwinkel, Freiwinkel, Passivierungswert und Oberflächenbeschaffenheit sowie durch Abstimmung mit Beschichtung und Seitenspalt lassen sich Gratprobleme effektiv beheben. Mingbai Technology unterstützt Sie gerne mit professionellen Lösungen für Edelstahl-Längsteilschneidklingen bei der Lösung Ihrer Gratprobleme. FAQ-Modul Frage 1: Wie lange hält eine nachgeschärfte Schneide beim Schneiden von Edelstahlbändern?A: Das hängt von der Edelstahlsorte und der Schnittlänge ab. Bei herkömmlichem Edelstahl 304 hält ein Nachschärfen in der Regel für 5.000–10.000 Meter kontinuierliches Schneiden. Es wird empfohlen, die Schneide bei jeder Schicht zu überprüfen und nachzuschärfen, sobald sich deutlich Grate bilden. Frage 2: Ist ein kleinerer Kantenwinkel immer besser?A: Nein. Ein kleinerer Winkel erleichtert zwar das Schneiden, verringert aber die Schnittkantenfestigkeit. Ein zu kleiner Winkel führt zu Ausbrüchen und verkürzt die Lebensdauer. Für das Längsschneiden von Edelstahl empfehlen wir 22°–25°, wobei die Feinabstimmung je nach Materialstärke und Maschinenstabilität erfolgen sollte. Frage 3: Benötigen verschiedene Edelstahlsorten unterschiedliche Kantenparameter?A: Ja. Für austenitische Stähle wie 304/316 verwenden Sie einen Schneidkantenwinkel von 22°–24° und einen Freiwinkel von 8°–10°. Für ferritische Stähle wie 430 verwenden Sie einen Schneidkantenwinkel von 25°–27° und einen Freiwinkel von 10°–12°. Für hochharte martensitische Stähle verwenden Sie einen Schneidkantenwinkel von 28°–30° mit mäßiger Passivierung. Frage 4: Gibt es einen großen Unterschied in der Gratkontrolle zwischen beschichteten und unbeschichteten Klingen?A: Ja, ein deutlicher Unterschied. Bei gleichen Schneidparametern können TiAlN- oder DLC-Beschichtungen die Gratbildung um 30–50 % reduzieren, die Haftung verringern und gleichmäßigere Grate erzeugen. Beschichtete Schneidmesser sind für das Schneiden von Edelstahl dringend zu empfehlen. Frage 5: Was beeinflusst die Gratbildung stärker – der Seitenspalt oder die Kantenparameter? A: Beides ist gleichermaßen wichtig. Die Schneidkantenparameter bestimmen die Schneidleistung, während der Seitenspalt den Grad des Ausreißens beeinflusst. Der richtige Ansatz besteht darin, zunächst die Schneidkantenparameter zu optimieren und anschließend den Seitenspalt anhand von Probeschnitten feinabzustimmen. Beide Parameter wirken zusammen, um die beste Schnittkantenqualität zu erzielen.Website: www.mingbaiblade.com
  • Beim Schneiden von Lithiumbatterieelektroden splittern kreisförmige Klingen häufig ab – wie kann Materialoptimierung dieses Problem lösen?
    Jul 30, 2026
    Bei Schneidvorgängen von Lithiumbatterieelektroden kommt es häufig zu Absplitterungen. Kreisförmige Klingen Das Ausbrechen von Material ist ein anhaltendes Problem, das viele Produktionslinien beeinträchtigt. Es führt nicht nur zu übermäßigen Graten und starkem Pulverabrieb an der Elektrodenkante, sondern kann auch den Separator beschädigen und so Kurzschlüsse in der Batterie verursachen. Viele Anwender passen zunächst die Geräteparameter an, doch Mingbai Mechanical Tool Technology Co., Ltd. weist darauf hin: Die Hauptursache für häufiges Ausbrechen liegt oft in der Diskrepanz zwischen Klingenmaterial und Arbeitsbedingungen. Dieser Artikel bietet eine systematische Lösung aus materialtechnischer Sicht. 1. Hauptursachen für Absplitterungen beim Schneiden von Elektroden Lithiumbatterie-Elektroden bestehen aus Stromkollektoren aus Aluminium- bzw. Kupferfolie und positiven bzw. negativen Elektrodenbeschichtungen. Die Beschichtungen sind hart und spröde. Beim Schneiden müssen kreisförmige Klingen gleichzeitig die Beschichtung und die Metallfolie durchtrennen, was eine doppelte Herausforderung hinsichtlich Kantenhärte und Zähigkeit darstellt. Zu den Hauptursachen für Absplitterungen gehören: Einwirkung von HartbeschichtungspartikelnPositive Elektrodenmaterialien wie Lithium-Eisenphosphat weisen eine hohe Härte auf, wodurch beim Schneiden Mikroeinschläge an der Schneide entstehen.Schwankungen der FoliendickeDickenabweichungen von mehr als 3 μm im Stromkollektor verursachen ungleichmäßige Schnittkräfte.Unzureichende KlingenfestigkeitHartmetall ist hart, aber spröde und weist eine geringe Schlagfestigkeit auf.Kantenmikrodefekte: Beim Schleifen entstehende Mikrorisse breiten sich unter wechselnder Belastung aus.  2. Vier Richtungen zur Materialoptimierungn 1. Wählen Sie ein ultrafeinkörniges Hartmetallsubstrat. Traditionelles Hartmetall hat gröbere Körner, und Hartmetallpartikel neigen dazu, sich bei einem Aufprall abzulösen, wodurch der Ausgangspunkt für Absplitterungen entsteht. Kreisförmige Hartmetallblätter mit ultrafeinem Korn Für das Schneiden von Lithiumbatterieelektroden wird Wolframcarbidpulver mit einer Korngröße von ≤ 0,5 μm verwendet, wodurch eine Härte von HRA 90–93 (entspricht HRC 68–75) erreicht wird. Die feine Kornstruktur gewährleistet eine gleichmäßigere Carbidverteilung und verbessert die Beständigkeit gegen Mikroausbrüche deutlich. Das ultrafeinkörnige Substrat kann die Biegefestigkeit um 20–30 % erhöhen und das Auftreten von Ausbrüchen grundlegend reduzieren.  2. Unterschiedliche Hartmetallsorten miteinander verbinden Unterschiedliche Elektrodenmaterialien stellen unterschiedliche Anforderungen an die Härte der Klingen: Kupferfolienanode (negative Elektrode)Gute Duktilität, erfordert höhere Blattzähigkeit – empfohlen wird YG10X (HRA90.5).Aluminiumfolienkathode (positive Elektrode): Hochharte Oberflächenoxidschicht – empfohlen wird YG12X (HRA91,5), wodurch die Lebensdauer im Vergleich zu YG8 auf Aluminiumfolie um das 2,3-fache verlängert werden kann.Beschichtete ElektrodenBeschichtungsmaterialien sind hart und spröde, weshalb Klingen mit höherer Härte und scharfen Kanten erforderlich sind. 3. PVD-Beschichtungen auftragen, um die Stoßfestigkeit an Kanten zu verbessern. Beschichtungen verbessern nicht nur die Verschleißfestigkeit, sondern reduzieren auch den Reibungskoeffizienten und verringern das durch Adhäsion verursachte Abplatzen. Kreisförmige, hochharte und verschleißfeste Beschichtung sind beim Schneiden von Lithiumbatterien hochwirksam: TiAlN-Beschichtung: Reduziert die Gratbildung bei Kupferfolienelektroden um 35-42%.DLC-Beschichtung: Reduziert die Gratbildung an Aluminiumfolienelektroden um 50-58%, mit einem Reibungskoeffizienten von nur 0,1 (unbeschichtet: 0,4).TiCN-Beschichtung: Reduziert die Kupfer/Aluminium-Haftung um 40%.  4. Optimierung der Kantengeometrie Der Kantenwinkel beeinflusst die Wahrscheinlichkeit von Absplitterungen direkt. Hochpräzise Elektroden-Schneidkreisklingen werden empfohlen mit: Schneidwinkel 25°-35°, ausgewogenes Verhältnis von Schärfe und Festigkeit.Der Kantenradius wird innerhalb von 3 μm kontrolliert, wodurch die Schärfe erhalten bleibt und gleichzeitig Mikrosplitterungen vermieden werden.Hochglanzgeschliffen bis zu einer Oberflächenrauheit von Ra ≤ 0,1 μm, ohne Absplitterungen unter 50-100-facher Vergrößerung.  3. Unterstützende Empfehlungen zur Prozessanpassung Nach der Materialoptimierung werden außerdem folgende Prozessanpassungen empfohlen: KlingenspaltDer Spalt sollte 10–20 % der gesamten Elektrodenstärke betragen. Ein zu großer Spalt (>0,1 mm) führt zu Gratbildung, ein zu kleiner zu Pulverablösung.SchnittgeschwindigkeitDie Geschwindigkeit wird auf 60-120 m/min geregelt. Zu hohe Geschwindigkeiten erhöhen die Reibungswärme.Regelmäßige InspektionÜberprüfen Sie die Schneide alle 4 Stunden; bei Ausbrüchen von mehr als 0,03 mm muss nachgeschärft werden. 4. Lösungen für Elektroden-Schneidklingen von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet eine spezielle Klingenserie zum Schneiden von Lithiumbatterieelektroden an: Kreisschneidklingen mit ultrafeinem HartmetallkornKorngröße ≤ 0,5 μm, Härte HRA90-93.Optionale TiAlN/DLC/TiCN-Beschichtungen, die die optimale Lösung für positive/negative Elektrodenmaterialien bieten.Hochglanzgeschliffene Kanten, kein Absplittern unter 50-facher Vergrößerung.Empfehlungen zur Materialauswahl und Diagnose der Arbeitsbedingungen vor Ort.  5. Fallvergleich In einem Werk für Lithiumbatterien wurde Lithium-Eisenphosphat-Elektrodenmaterial geschnitten. Herkömmliche Hartmetall-Rundsägeblätter splitterten alle zwei Stunden ab, wodurch Grate außerhalb der Toleranzgrenzen entstanden. Nach dem Wechsel zu den ultrafeinkörnigen Hartmetallelektroden von Mingbai Technology traten die Probleme auf. Kreisschneidende Klingen Durch die TiAlN-Beschichtung verlängerte sich die Zeit zwischen den Absplitterungsereignissen auf 12 Stunden, die Lebensdauer der Klinge erhöhte sich um das Vierfache, und die Elektrodengrate wurden konstant auf unter 5 μm begrenzt.  Abschluss Häufiges Ausbrechen von Kreissägeblättern beim Schneiden von Lithiumbatterieelektroden ist oft auf Materialfehler zurückzuführen. Systematische Materialverbesserungen – von ultrafeinkörnigen Hartmetallsubstraten über die Anpassung der Materialqualität und PVD-Beschichtungen bis hin zur Optimierung der Schneidkantengeometrie – können das Ausbrechen deutlich reduzieren und die Lebensdauer der Sägeblätter verlängern. Mingbai Technology unterstützt Sie mit professionellen Materiallösungen dabei, die Herausforderungen beim Schneiden von Elektroden hinsichtlich des Ausbrechens zu meistern.Website: www.mingbaiblade.com
  • Nach längerer Lagerung bilden sich Rostflecken an der Schneide von Kreissägeblättern – wird dies die Leistung beeinträchtigen?
    Jul 28, 2026
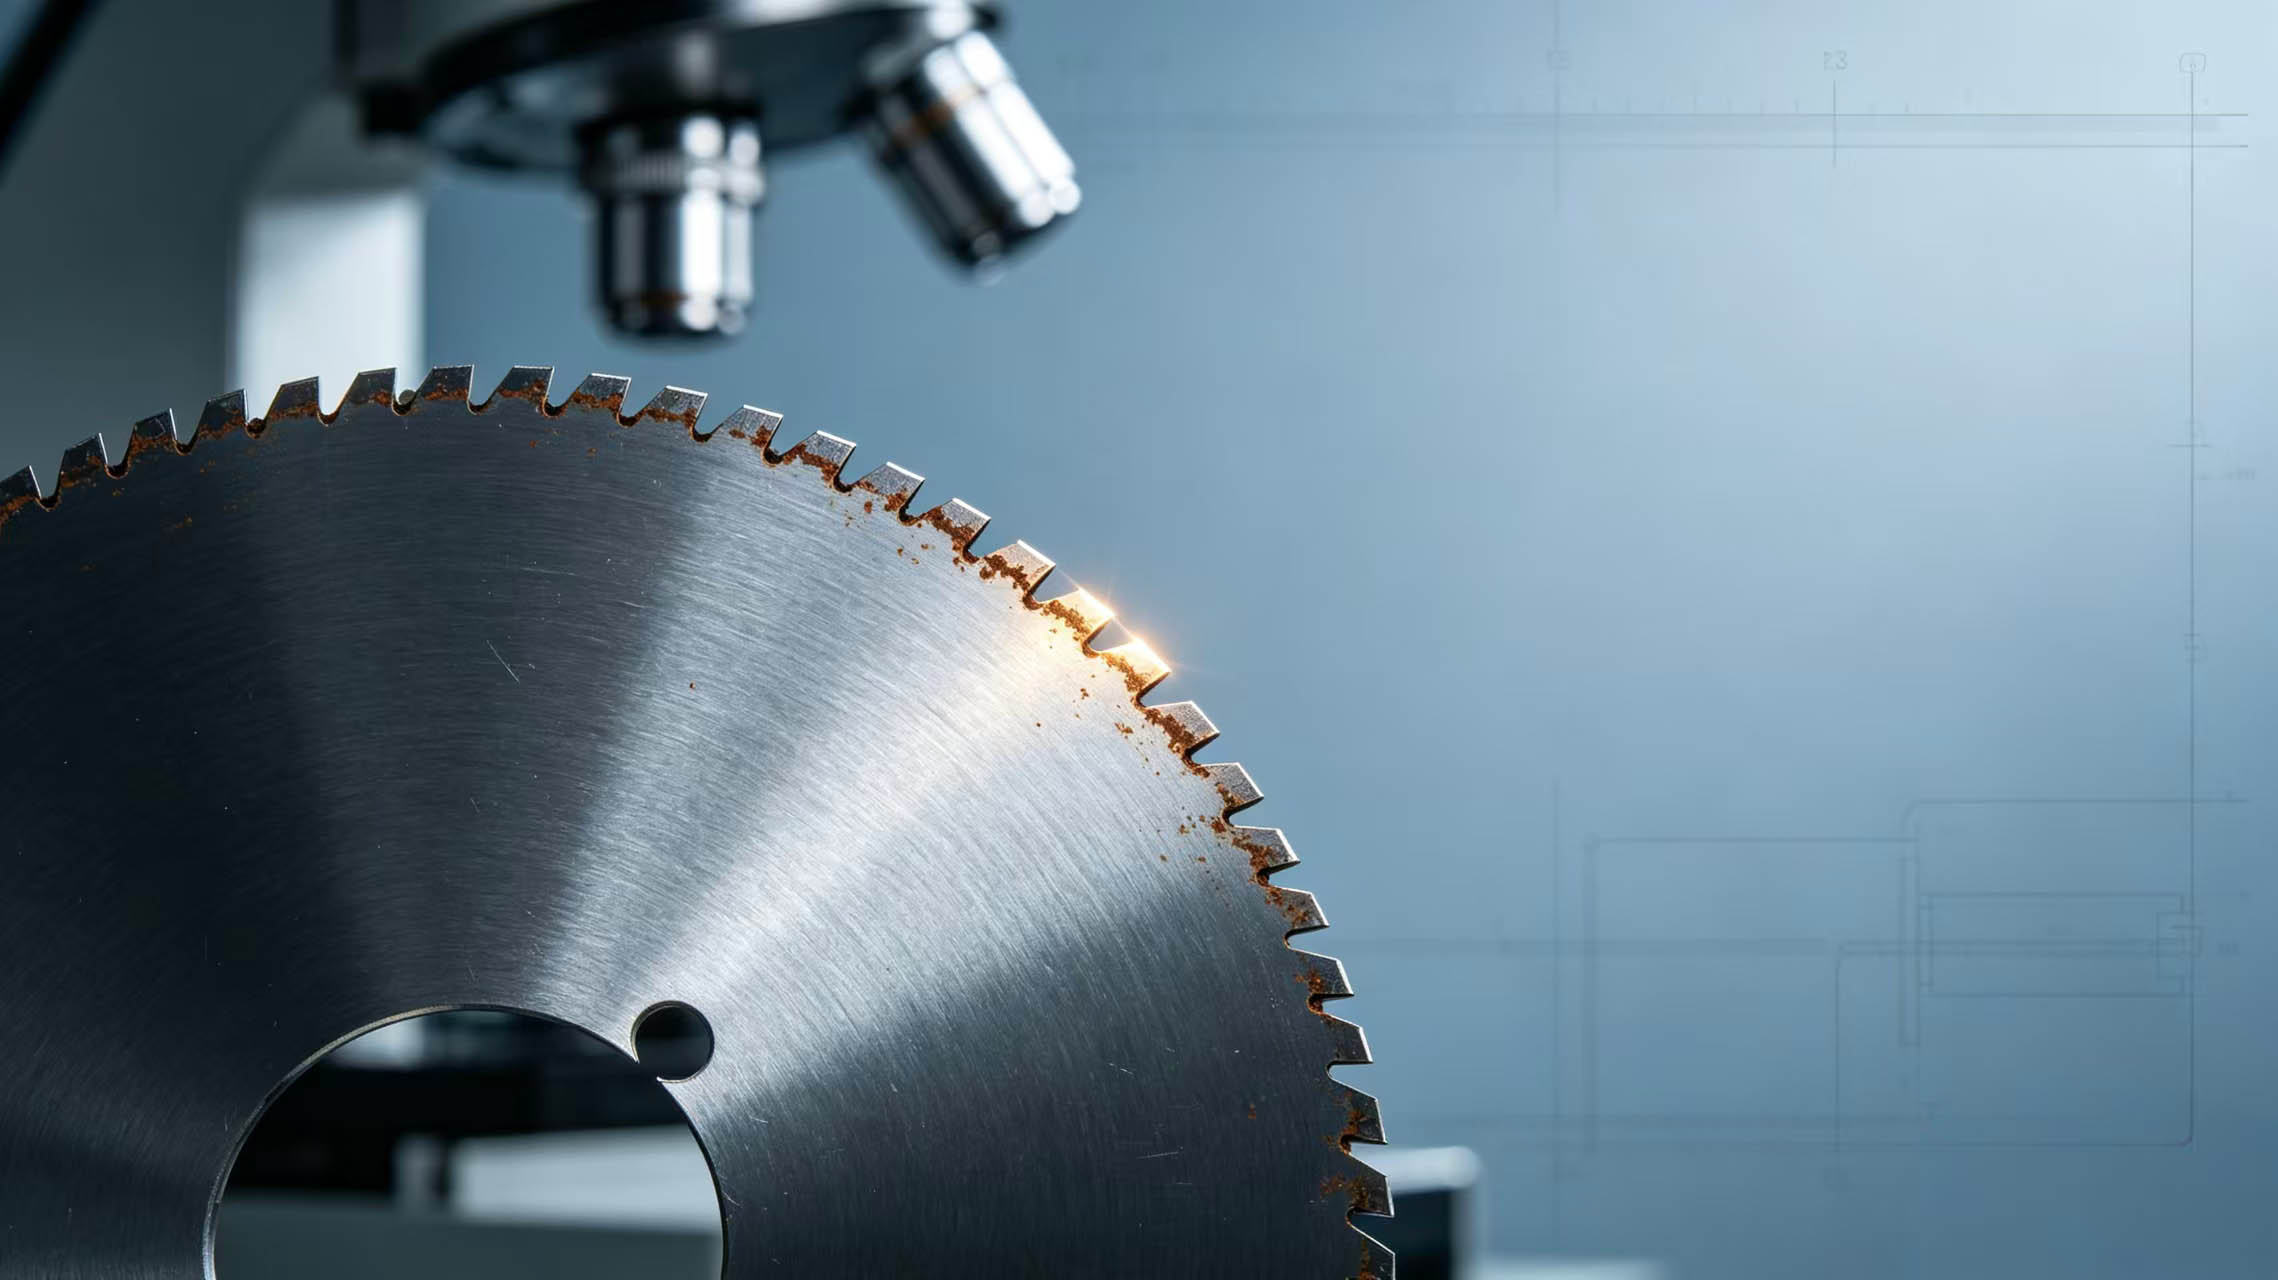
    Bei der Schneideproduktion holen viele Anwender Kreisförmige Klingen Bei Sägeblättern, die lange im Lager gelagert wurden, können gelblich-braune Rostflecken an der Schneide auftreten. Die häufigste Frage bei solchen Rostflecken ist: Beeinträchtigen diese die Schneidleistung? Kann das Sägeblatt noch verwendet werden? Mingbai Mechanical Tool Technology Co., Ltd. bietet auf Grundlage von Materialwissenschaft und praktischer Erfahrung wissenschaftliche Beurteilungskriterien und Handlungsempfehlungen. 1. Wesen und Gefahren von Rostflecken Rostflecken entstehen durch elektrochemische Reaktionen zwischen der Metalloberfläche der Klinge und Sauerstoff sowie Feuchtigkeit in der Luft. Präzisions-Mechanikklingen Bei Werkstoffen wie hochkohlenstoffhaltigem Stahl, Schnellarbeitsstahl und ähnlichen Materialien dringt der Rost, sobald er einsetzt, von der Oberfläche nach innen vor. Die Schädlichkeit von Rostflecken hängt von drei Faktoren ab: Lage, Tiefe und Form. 2. Drei Arten von Rostflecken an der Schneide  Oberflächenflugrost (leicht)Merkmale: Gelblich-brauner, pulverförmiger Rost, nur an der Oberfläche vorhanden, Tiefe < 0,01 mm, mit einem Tuch entfernbar.Auswirkung: Nach der Entfernung bleiben keine sichtbaren Vertiefungen an der Kante zurück – die Leistung wird dadurch nicht beeinträchtigt. Lochfraß (mittelgradig)Merkmale: Dunkelbraune oder schwarze Flecken, Tiefe 0,01-0,03 mm, die nach der Entfernung winzige Vertiefungen von der Größe eines Stecknadelkopfes hinterlassen.Auswirkung: Kann je nach den jeweiligen Arbeitsbedingungen die Schnittqualität beeinträchtigen. Lochfraß/Kraterrost (stark)Merkmale: Dunkelbraune oder schwarze Vertiefungen, Tiefe > 0,03 mm, die nach der Entfernung deutliche Grübchen oder Rillen hinterlassen.Auswirkungen: Beeinträchtigt die Leistung erheblich und verursacht Grate oder Ausbrüche beim Schneiden – ein Austausch wird empfohlen. 3. Vierstufiges Verfahren zur Bestimmung, ob Rostflecken die Leistung beeinträchtigen Schritt 1: Überprüfen Sie die Stelle des Rostflecks Rostflecken an der Schneide beeinträchtigen die Schnittqualität und erfordern sorgfältige Handhabung. Rostflecken am Sägeblattkörper (nicht an der Schneide) beeinträchtigen die Leistung nicht; reinigen und verwenden. Die Prüfung auf Rostflecken an gelagerten Kreissägeblättern beginnt mit der Lokalisierung.  Schritt 2: Rostfleckentiefe beurteilen Schleifen Sie die verrostete Stelle vorsichtig mit feinem Schleifpapier oder einem Ölstein ab. Ist die Oberfläche nach dem Schleifen glatt und weist keine Poren auf, handelt es sich um Flugrost; das Material kann weiter verwendet werden. Sind weiterhin deutliche Poren sichtbar, ist der Rost in den Untergrund eingedrungen; prüfen Sie, ob die Kantenstabilität beeinträchtigt ist.  Schritt 3: Kantenintegrität prüfen Untersuchen Sie die Kante mit einer Lupe. Ist die Kante gerade und unbeschädigt, hat der Rost die Kantenform nicht beschädigt. Erscheint die Kante gezackt oder weist sie Kerben auf, hat der Rost die Kante beschädigt. Kreisklingen für Präzisionsschneiden wird sich direkt auf die Schnittgenauigkeit auswirken.  Schritt 4: Überprüfung durch Probeschnitt Nach der Rostentfernung einen Probeschnitt durchführen. Glatte Schnittkante ohne Grate → Funktion wiederhergestellt. Deutliche Grate oder unebene Kanten → Rost beeinträchtigt die Funktion; Austausch oder Rücksendung zum Nachschleifen an den Hersteller wird empfohlen.  4. Rostbeständigkeit verschiedener Klingenmaterialien Kreisförmige Klingen aus SchnellarbeitsstahlAm anfälligsten für Rost. Bei einer Lochfraßtiefe von mehr als 0,02 mm wird ein Austausch empfohlen. HartmetallklingenDas Substrat rostet nicht, aber die Kobaltbindemittelphase kann korrodieren; die Kantenfestigkeit muss überprüft werden. Klingen aus EdelstahlGute Korrosionsbeständigkeit. Rostflecken bleiben in der Regel an der Oberfläche und sind nicht tief. Ultradünne kreisförmige Klingen Bei Lebensmittelverpackungsfolien ist das Schneiden empfindlicher gegenüber Fehlern und erfordert besondere Aufmerksamkeit. Beschichtete KlingenRostbildung tritt tendenziell dort auf, wo die Beschichtung beschädigt ist; prüfen Sie, ob der Rost in die Beschichtung eingedrungen ist. 5. Methoden zur Rostentfernung Entfernung von FlugrostMit einem feinen Ölstein (Körnung 1000 oder höher) und Öl vorsichtig anschleifen oder mit einer Messingdrahtbürste leicht abbürsten und anschließend mit Rostschutzöl abwischen. Mäßige RostentfernungSchleifen Sie die Oberfläche mit feinem Schleifpapier (Körnung 800–1200) ab, bis sie blank ist. Achten Sie dabei darauf, die Kantenform nicht zu verändern. Überprüfen Sie anschließend die Kantenbeschaffenheit mit einer Lupe. TiefenrostbehandlungEntweder direkt verschrotten oder zur Begutachtung an Mingbai Technology zurücksenden, um festzustellen, ob es durch Nachschleifen wiederhergestellt werden kann. Ist die Schneide nach dem Nachschleifen intakt, kann es weiterverwendet werden. 6. Wie lassen sich Rostflecken bei der Lagerung vermeiden? • Die Luftfeuchtigkeit im Lagerraum sollte zwischen 40% und 60% liegen.• Langzeitlagerung Spezial-Schneidklingen sollten mit Rostschutzöl bestrichen und vakuumverpackt werden.• Regelmäßige Bestandsprüfungen durchführen, alle 3 Monate stichprobenartig.• Lagern Sie Klingen aus unterschiedlichen Materialien getrennt, um galvanische Korrosion zu vermeiden.  7. Rostinspektionsdienste von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet an Rostprüfung für gelagerte Kreissägeblätter Dienstleistungen: • Kostenlose Sichtprüfung zur Bestimmung von Rostart und -tiefe.• Mikroskopische Prüfung der Kantenintegrität.• Empfehlungen für Reparatur oder Ersatz geben.• Professionelle Rostentfernung und Nachschleifdienste für reparierbare Klingen. Abschluss Rostflecken an der Schneide von Kreissägeblättern nach längerer Lagerung bedeuten nicht zwangsläufig, dass das Blatt unbrauchbar ist. Oberflächlicher Flugrost lässt sich entfernen und beeinträchtigt die Funktion nicht. Lochfraß erfordert eine genaue Bestimmung von Lage und Tiefe. Lochfraß, Kraterrost oder Beschädigungen der Schneide sollten verschrottet oder zur Reparatur eingeschickt werden. Die wichtigsten Schritte sind: „Lage prüfen, Tiefe messen, Schneide prüfen, Probeschnitt durchführen.“ Mingbai Technology bietet Ihnen professionelle Rostprüfung und -reparatur an.Webseite: www.mingbaiblade.com
  • Wie oft kann eine Legierungsklinge nach dem Absplittern nachgeschliffen werden?
    Jul 22, 2026
    Bei der Schlitzproduktion Legierungsklingen Aufgrund von Ausbrüchen ist häufig ein Nachschleifen erforderlich. Viele Anwender fragen sich: Wie oft kann eine Legierungsklinge nach einem Ausbruch nachgeschliffen werden? Kann zu häufiges Nachschleifen die Klinge beschädigen? Mingbai Mechanical Tool Technology Co., Ltd. bietet auf Basis von Materialwissenschaft und Erfahrung im Nachschärfen klare Antworten und Beurteilungskriterien. 1. Die Natur des Absplitterns Als Ausbrechen bezeichnet man das Abbrechen kleiner Materialstücke von der Schneide durch Stoß oder Materialermüdung. Die Tiefe dieser Ausbrüche variiert zwischen 0,05 mm und mehreren Millimetern. Nachschleifen dient dazu, die abgebrochene Schicht zu entfernen und die Schneidegeometrie wiederherzustellen. Allerdings verringert jeder Nachschleifvorgang die Sägeblattdicke. Reicht die verbleibende Dicke für einen normalen Schnitt nicht mehr aus, ist das Sägeblatt verschlissen.  2. Vier Faktoren, die die Anzahl der Nachmahlvorgänge beeinflussen 1. Ursprüngliche Klingendicke Dickere Sägeblätter vertragen mehr Nachschliffe. Beispielsweise hat ein 5 mm dickes Hartmetallsägeblatt ein um ein Vielfaches höheres Nachschliffpotenzial als ein 2 mm dickes Sägeblatt. 2. Absplitterungstiefe Tiefere Späne erfordern einen höheren Materialabtrag pro Nachschleifgang, wodurch sich die Gesamtzahl der Nachschleifvorgänge verringert. Ein 0,1 mm langer Span lässt sich mit minimalem Schleifaufwand entfernen; ein 1 mm langer Span kann hingegen einen erheblichen Materialabtrag in einem einzigen Durchgang erfordern. 3. Mahlverfahren CNC-Schleifmaschinen ermöglichen die präzise Steuerung des Abtrags pro Nachschleifvorgang (0,05–0,1 mm) und maximieren so die Standzeit der Klinge. Manuelles Schleifen mit einem Handschleifer ist schwer zu kontrollieren und führt oft zu übermäßigem Materialabtrag. 4. Klingenmaterial Unterschiedliche Legierungsmaterialien für Klingen weisen unterschiedliche Schleiftoleranzen auf. Hartmetallklingen zum Schneiden von Edelstahlbändern Aufgrund ihrer hohen Härte ist ein sorgfältigeres Schleifen erforderlich, um thermische Risse zu vermeiden. 3. Referenzwerte für das Nachschleifen bei unterschiedlichen Klingenstärken  Dicke Legierungsklingen (Dicke ≥ 8 mm): • Leichte Absplitterungen (0,5 mm): 3-5 Nachschleifvorgänge Klingen aus mittelstarker Legierung (Dicke 4-8 mm): • Leichte Absplitterungen: 5-8 Nachschleifvorgänge• Mäßige Absplitterung: 3-5 Nachschleifvorgänge• Starke Absplitterungen: 2-3 Nachschleifvorgänge Dünne Legierungsklingen (Dicke) < 4 mm): • Leichte Absplitterungen: 3-5 Nachschleifvorgänge• Mäßige Absplitterung: 2-3 Nachschleifvorgänge• Starke Absplitterungen: Es wird empfohlen, direkt abzuschrotten. 4. Wann sollte das Nachschleifen eingestellt werden? 1. Unzureichende Restdicke Wenn die verbleibende Klingendicke weniger als 60-70 % der ursprünglichen Dicke beträgt, nimmt die Festigkeit der Schneidkantenunterstützung ab, wodurch die Klinge anfälliger für weitere Ausbrüche wird. Legierungsklingen für Präzisionsschneiden sind besonders empfindlich gegenüber Dickenänderungen. 2. Härteabfall nach mehrmaligem Nachschleifen Jeder Nachschliff erzeugt Wärme. Bei unzureichender Kühlung können Mikrorisse oder eine Verringerung der Härte an der Schneidkante auftreten. Klingen aus einer Legierung für Hochgeschwindigkeitsschneiden sollten nach mehrmaligem Nachschleifen Härteprüfungen unterzogen werden. 3. Klingenverformung Nach mehrmaligem Nachschleifen kann es zu kumulativen Verformungen der Schaufel kommen (Verzug der Stirnfläche, Abweichungen von der Ebenheit). Überschreitet die Verformung 0,02 mm, sollte das Nachschleifen eingestellt werden. 4. Ungewöhnliche Chipposition Wenn an derselben Stelle wiederholt Ausbrüche auftreten, kann dies auf einen inneren Defekt der Klinge hinweisen. Wiederholtes Nachschleifen behebt das zugrundeliegende Problem nicht. 5. Wie lässt sich die Anzahl der Nachmahlvorgänge maximieren? 1. Entfernen Sie jedes Mal nur das Nötigste: Entfernen Sie nur so viel Material, dass der Span entfernt wird; schleifen Sie nicht „nur so“.2. Verwenden Sie eine CNC-Schleifmaschine: Kontrollieren Sie präzise die Abtragsmenge und den Winkel.3. Für ausreichende Kühlung sorgen: Verbrennungen durch Schleifen vermeiden.4. Dokumentieren Sie die Menge des jeweils abgetragenen Mahlguts: Wenn die kumulierte Abtragsmenge 15-20 % der ursprünglichen Dicke übersteigt, sollten Sie einen Austausch in Betracht ziehen. 6. Nachmahldienstleistungen von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet professionelle Nachschleifservice für Legierungsschaufeln:  • CNC-Schleifmaschinen mit Winkelsteuerung von ±0,3°.• Präzise Kontrolle des Einzelmahlgutabtrags (0,03-0,10 mm).• Härteprüfung vor und nach dem Nachschleifen, um sicherzustellen, dass kein Glühen stattfindet.• Mikroskopische Inspektion der Kante nach dem Nachschleifen, um sicherzustellen, dass keine Mikrorisse vorhanden sind.• Bereitstellung von Nachschleifprotokollen zur Nachverfolgung der jeweiligen Nachschleifmittelabtragsmenge und der verbleibenden Dicke.  7. Fallstudie Eine Präzisions-Streifenschneidanlage wurde verwendet Legierungsklingen für präzises Streifenschneiden Die Ausgangsdicke betrug 6 mm. Die erste Spantiefe lag bei 0,15 mm. Mingbai Technology setzte eine CNC-Schleifmaschine mit einem Materialabtrag von 0,06 mm pro Nachschleifvorgang ein. Nach insgesamt neun Nachschleifvorgängen betrug die Restdicke 4,8 mm und erfüllte damit weiterhin die Anforderungen an die Schnittqualität. Die Standzeit war somit 2,5-mal höher als die einer neuen Säge.  Abschluss Wie oft eine Aluminiumklinge nach einem Ausbruch nachgeschliffen werden kann, lässt sich nicht pauschal beantworten. Es hängt von der ursprünglichen Dicke, der Ausbruchtiefe, dem Schleifverfahren und dem Klingenmaterial ab. Mit der Strategie „Nur das Nötigste abtragen + CNC-Präzisionskontrolle + ausreichende Kühlung“ können die meisten Aluminiumklingen jedoch 5- bis 10-mal nachgeschliffen werden. Mingbai Technology unterstützt Sie gerne dabei, die Lebensdauer Ihrer Klingen mit professionellen Nachschleifdienstleistungen zu maximieren.Website: www.mingbaiblade.com
  • Gibt es eine universelle Berechnungsformel für den seitlichen Spalt zwischen oberem und unterem Schneidmesser?
    Jul 20, 2026
    Beim Metallschneiden ist der Seitenspalt (auch als seitliches Spiel bezeichnet) zwischen den Schneidmessern einer der wichtigsten Prozessparameter. Ist der Seitenspalt zu groß, entstehen Grate an der Schnittkante. Ist er zu klein, reiben die Messer aneinander, erzeugen Hitze und können sogar ausbrechen. Gibt es also eine universelle Berechnungsformel, um schnell einen optimalen Seitenspaltwert zu ermitteln? Mingbai Mechanical Tool Technology Co., Ltd. bietet Ihnen basierend auf nationalen und internationalen Normen und langjähriger Erfahrung eine wissenschaftliche Berechnungsmethode. 1. Die universelle Berechnungsformel für den Seitenspalt Kern der Berechnung des Seitenspalts ist die „Materialdickenprozentmethode“ mit folgender Formel: Seitenspalt C = K × t  Wo: • C = Seitlicher Spalt (mm)• K = Lückenkoeffizient (dimensionslos)• t = Dicke des zu scherenden Materials (mm) Grundsätze für die Auswahl des K-Wertes: • Harte und spröde Werkstoffe (Siliziumstahl, hochkohlenstoffhaltiger Stahl): K = 8 %–12 %• Weiche und zähe Werkstoffe (kohlenstoffarmer Stahl, Kupfer, Aluminium): K = 5 %–7 %• Werkstoffe mittlerer Härte (normaler Kohlenstoffstahl, Edelstahl): K = 6 %-10 %• Ultradünne Materialien (100 m/min) sollte der K-Wert im Vergleich zum herkömmlichen Wert um 10-15 % reduziert werden, um Vibrationen und Temperaturanstieg zu verringern. 3. Klingenmaterial Hartmetallklingen können aufgrund ihrer hohen Härte und geringen Verformung einen um 5–10 % kleineren K-Wert als Schnellarbeitsstahlklingen aufweisen. Klingen aus hochharten Legierungen können unter gleichen Betriebsbedingungen einen etwas kleineren Spalt aufweisen. 4. Justiermethode in der praktischen Anwendung Schritt 1: Berechnen Sie den anfänglichen Abstand mithilfe der Formel Zum Beispiel beim Scheren von 2,0 mm dickem Edelstahl 304, t = 2,0 mm, K = 9 %, dann C = 2,0 × 9 % = 0,18 mm. Schritt 2: Überprüfung durch Probeschnitt Schneiden Sie ein Stück des Materials mit normaler Geschwindigkeit ein und untersuchen Sie die Schnittkante mit einer Lupe:  • Kleine, gleichmäßige Grate → Spalt ist angemessen• Große Grate mit Ausrissspuren → Spalt zu groß; um 0,01–0,02 mm verringern• Mit Puder gebleichter Rand → Spalt zu klein; um 0,01–0,02 mm vergrößern Schritt 3: Optimalwert aufzeichnen Notieren Sie den ermittelten optimalen Spaltwert auf der Prozesskarte zur direkten Verwendung beim nächsten Mal. 5. Fünf Vorsichtsmaßnahmen für die Spalteinstellung 1. Nach jedem Klingen- oder Materialwechsel muss der Spalt neu gemessen und angepasst werden.2. Verwenden Sie zum Messen eine Fühlerlehre; schätzen Sie nicht nach Gefühl.  3. Nach dem Nachschärfen der oberen und unteren Klingen verringert sich der Außendurchmesser, und der Spalt muss neu eingestellt werden.4. Beim Schneiden mit mehreren Klingen muss der Spalt zwischen den Klingen gleich sein.5. Die Genauigkeit der Spalteinstellung für Präzisions-Mechanikklingen sollte innerhalb von ±0,005 mm kontrolliert werden. 6. Lückenlösungsdienste von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet Dienstleistungen zur Berechnung und Optimierung des Seitenspalts an: • Kostenlose Berechnung der empfohlenen Spaltwerte basierend auf Ihrem Material, Ihrer Ausrüstung und Ihrer Geschwindigkeit.• Vor-Ort-Anleitung zur Spaltanpassung und Überprüfung des Probeschnitts.• Lieferung von hochpräzisen Fühlerlehren und Spaltmessgeräten.· Für Spezial-SchneidklingenDer Abstandswert kann entsprechend Ihren Arbeitsbedingungen voreingestellt werden.  7. Fallstudie In einer Anlage zum Schneiden von Edelstahlbändern wurden für das Schneiden von 1,0 mm und 2,0 mm dickem Edelstahl die gleichen verschleißfesten Kreissägeblätter verwendet. Der Bediener stellte für beide Stärken einen Spalt von 0,08 mm ein. Dadurch ließ sich das 1,0 mm dicke Material gut schneiden, während beim 2,0 mm dicken Material starke Grate entstanden. Die Ingenieure von Mingbai berechneten dies anhand der Formel: 1,0 mm × 9 % = 0,09 mm, 2,0 mm × 9 % = 0,18 mm. Nach separater Einstellung der Spaltmaße entsprach die Schnittkantenqualität für beide Stärken den Standards. Abschluss Obwohl es keine allgemeingültige Formel für den Seitenspalt von Schneidmessern gibt, deckt die Berechnungsmethode „C = K × t“ die allermeisten Betriebsbedingungen ab. Entscheidend ist die Wahl des K-Wertes – abhängig von Material, Ausrüstung und Schnittgeschwindigkeit – und die anschließende Feinabstimmung durch Probeschnitte. Mingbai Technology unterstützt Sie gerne mit professionellen Berechnungen und Vor-Ort-Service bei der Ermittlung des optimalen Spaltwerts.Website: www.mingbaiblade.com
  • Die mechanische Härte der Klinge entspricht dem Standard, aber warum ist ihre Lebensdauer trotzdem kürzer als die anderer?
    Jul 14, 2026
    In der Schneidfertigung stoßen viele Anwender auf ein rätselhaftes Phänomen: Der Härteprüfbericht für mechanische Schneidmesser weist zwar einen HRC-Wert aus, der die Anforderungen vollständig erfüllt, doch die tatsächliche Standzeit liegt deutlich unter der von vergleichbaren Produkten oder den Erwartungen. Die Härte entspricht dem Standard, die Standzeit jedoch nicht – wo liegt das Problem? Mingbai Mechanical Tool Technology Co., Ltd. deckt anhand zahlreicher Praxisbeispiele sechs weitere, oft übersehene Faktoren auf, die über die Härte hinausgehen. 1. Härte ist nur eine "Grenze", keine "Garantie". Die Härte ist ein grundlegender Indikator für die Verschleißfestigkeit einer Klinge, beschreibt aber lediglich deren Fähigkeit, Verformungen durch Eindrücken zu widerstehen. Die tatsächliche Lebensdauer einer Klinge hängt zudem von zahlreichen Faktoren ab, wie z. B. Zähigkeit, Dauerfestigkeit, Mikrostruktur und Schneidenzustand. Ähnlich wie ein ärztliches Attest mit dem Befund „Alle Werte normal“ nicht bedeutet, dass jemand einen Marathon laufen kann, ist die Einhaltung der Härtenorm lediglich ein „bestandener“ Wert; die Langlebigkeit hängt von weiteren Faktoren ab. 2. Sechs versteckte Faktoren, die die Nutzungsdauer beeinflussen 1. Minderwertige metallographische Struktur Bei gleicher Härte kann eine unterschiedliche metallografische Struktur zu einem mehr als doppelt so großen Unterschied in der Lebensdauer führen. Beispielsweise weisen Cr12MoV-Schaufeln mit einer Härte von HRC60, die über gut verteilte, feine Karbide verfügen, eine deutlich höhere Verschleißfestigkeit auf als solche mit groben, aggregierten Karbiden. Hochgeschwindigkeitsstahlklingen für präzises Schneiden Bei Karbidsegregation weisen die Kanten auf mikroskopischer Ebene ein Mosaik aus harten und weichen Bereichen auf – die weichen Bereiche verschleißen zuerst und bilden mikroskopische Zacken, die das Gesamtversagen beschleunigen.  2. Kantenmikrodefekte Selbst wenn die Härte den Normen entspricht, können sich Mikrosplitterungen, Schleifrisse oder Spannungskonzentrationspunkte an der Kante während der Scherung schnell ausbreiten und zu vorzeitigem Kantenversagen führen. Klingen aus hochfester Legierung Sie weisen trotz ihrer hohen Härte eine relativ geringe Zähigkeit auf, wodurch sie anfälliger für Mikrodefekte an den Kanten sind.  3. Unpassende oder minderwertige Beschichtung Bei gleicher Substrathärte haben Vorhandensein, Art und Qualität der Beschichtung einen erheblichen Einfluss auf die Lebensdauer. Verschleißfest beschichtete Kreisscheiben Die Lebensdauer beschichteter Klingen kann 2- bis 5-mal länger sein als die unbeschichteter Klingen. Bei mangelhafter Haftung, ungleichmäßiger Dicke oder falscher Auswahl der Beschichtung kann die Lebensdauer jedoch nicht nur nicht verlängert, sondern der Verschleiß sogar beschleunigt werden.  4. Schlechte Nachschärfqualität Klingen müssen nach dem Gebrauch nachgeschärft werden, um ihre Schärfe wiederherzustellen. Ist der Vorschub jedoch zu hoch oder die Kühlung beim Nachschärfen unzureichend, kann die Schneide „Schleifbrand“ erleiden – die Härte mag unverändert erscheinen, aber es haben sich bereits Mikrorisse und Eigenspannungen an der Oberfläche gebildet. Die Qualität des Nachschärfens Spezialklingen Bestimmt unmittelbar den Grad der Wiederherstellung der Lebensdauer nach dem Nachschärfen.  5. Unsachgemäße Installation und Spalteinstellung Eine exzentrische Montage der Klingen, ein zu großer oder zu geringer Spalt, kann zu anormalen lokalen Spannungen an der Kante führen. Hochgeschwindigkeits-Schneidmesser Ein zu kleiner Spalt verursacht Kantenreibung und Mikrorisse durch thermische Einwirkung; ein zu großer Spalt führt zu zusätzlichen Stoßbelastungen an der Kante. Diese anormalen Spannungen beschleunigen das Kantenversagen, unabhängig von der Härte.  6. Abstimmung von Arbeitsbedingungen und Material Härtegrad und Arbeitsbedingungen müssen zueinander passen. Verschleißfeste Kreisklingen für Edelstahl Streifenschneidgeräte erzielen hervorragende Ergebnisse beim Schneiden von Edelstahl. Bei glasfaserverstärkten Verbundwerkstoffen verschleißen sie jedoch selbst bei höchster Härte schnell. Die Einhaltung der Norm für die Härte bedeutet nicht, dass das Schneidgerät universell einsetzbar ist – entscheidend ist die Abstimmung zwischen Material und Einsatzbedingungen. 3. Wie lässt sich die wahre Ursache eines kurzen Lebens diagnostizieren? · Führen Sie eine metallographische Analyse durch.: Karbidverteilung, Korngröße und Restaustenitgehalt prüfen.· Kantenzustand prüfenVerwenden Sie eine Lupe oder ein Mikroskop, um nach Mikroabsplitterungen oder Schleifrissen zu suchen.· Bewertung der Beschichtungsqualität: Beschichtungsdicke, Haftung und Gleichmäßigkeit prüfen.· Überprüfung der Nachschärfungsprotokolle: bestätigen, ob die Nachschärfungsparameter angemessen waren und ob Schleifbrandspuren aufgetreten sind.· Überprüfen Sie die Installationsgenauigkeit.: Prüfen, ob Konzentrizität, Spaltbreite und Rundlauf den Normen entsprechen.  4. Lebenslange Garantie von Mingbai Technology: „Vollständige Garantie“ Mingbai Mechanical Tool Technology Co., Ltd. verspricht nicht nur die Einhaltung der Härtevorgaben – wir bieten eine Lebensdauergarantie für alle Elemente: • Jeder Charge Klingen liegt ein metallographischer Prüfbericht bei (Hartmetallsorte, Korngröße).• 100%ige Kantenprüfung unter dem Mikroskop, um sicherzustellen, dass keine Mikrodefekte vorhanden sind.• Berichte über Schichtdicken- und Haftungsprüfungen.• Empfehlungen zu den Nachschärfprozessparametern, um Schäden durch das Nachschärfen zu vermeiden.• Installationshinweise vor Ort zur Sicherstellung der Einhaltung von Spalt- und Konzentrizitätsvorgaben. 5. Fallvergleich Eine Präzisions-Bandschneidanlage verwendete Hartmetallklingen von zwei Lieferanten, beide mit einer Härte von HRC62. Die Klingen von Lieferant A hielten 3 Tage, die von Lieferant B hingegen 7 Tage. Die Untersuchung von Mingbai Technology ergab: Die Klingen von Lieferant A wiesen eine Hartmetallqualität von 5 (grobe Körnung) auf, die von Lieferant B hingegen eine Qualität von 2 (fein und gleichmäßig). Gleiche Härte, unterschiedliche Mikrostrukturen – mehr als doppelt so lange Standzeit. Abschluss Wenn die mechanische Härte einer Klinge den Normen entspricht, ihre Lebensdauer aber kurz ist, liegt das Problem oft nicht an der Härte selbst, sondern an den „unsichtbaren Faktoren“ jenseits der Härte – metallografische Struktur, Schneidfehler, Beschichtungsqualität, Schäden durch Nachschärfen, Montagegenauigkeit und Anpassung an die Betriebsbedingungen. Die umfassende Qualitätskontrolle von Mingbai Technology gewährleistet, dass jede Klinge nicht nur die Härtenormen erfüllt, sondern auch eine lange Lebensdauer aufweist.Website: www.mingbaiblade.com
  • Warum gibt es bei der individuellen Anpassung von Klingen immer eine Abweichung zwischen dem in der Zeichnung angegebenen "Schneidenwinkel" und dem tatsächlichen Bearbeitungsergebnis?
    Jul 13, 2026
    Bei der Anfertigung von kundenspezifischen Klingen, Kreissägeblättern oder Trennscheiben stoßen viele Kunden auf ein Problem: Der Schneidenwinkel ist in der Zeichnung deutlich angegeben, doch die tatsächlich gefertigte Klinge weicht bei der Messung stets davon ab. Liegt es an unzureichender Bearbeitungsgenauigkeit seitens des Herstellers? Oder ist die Zeichnung selbst fehlerhaft? Mingbai Mechanical Tool Technology Co., Ltd. erläutert anhand langjähriger Produktionserfahrung sechs häufige Ursachen für Winkelabweichungen. 1. Unterschiedliche Messreferenzen – Der Winkel in der Zeichnung und der tatsächlich gemessene Winkel sind nicht derselbe „Winkel“ Der Kantenwinkel ist ein dreidimensionales geometrisches Konzept. Der in der Zeichnung angegebene Winkel ist üblicherweise ein theoretischer Wert, der an einem bestimmten Querschnitt, beispielsweise einer Ebene senkrecht zur Kantenrichtung, gemessen wird. Bei der tatsächlichen Messung können die Messwerte jedoch variieren, wenn sich die Messrichtung, die Position des Querschnitts oder das Messgerät unterscheiden. Zum Beispiel für Kreisklingen für PräzisionsschneidenDer Kantenwinkel wird am senkrechten Querschnitt am höchsten Punkt der Kante gemessen. Bei einer Messabweichung von 0,5 mm kann der Winkel um 1° bis 2° abweichen. 2. Der Einfluss des Kantenradius (Passivierungswert) Der in der Zeichnung angegebene Schneidenwinkel basiert üblicherweise auf der Annahme einer idealen Schneide (R=0). In der Realität weisen alle Klingen nach dem Schleifen einen bestimmten Schneidenradius auf. Klingen aus einer Legierung für Hochgeschwindigkeitsschneiden sind oft mikropassiviert (R=0,01-0,02 mm), und diese Passivierung führt dazu, dass der tatsächlich gemessene "scheinbare Winkel" etwas größer ist als der theoretische Winkel.  3. Thermische Verformung beim Schleifen Beim Schleifen entsteht Wärme, die zu lokalen Temperaturerhöhungen und einer Ausdehnung des Metalls führt. Nach dem Abkühlen zieht sich die Klinge zusammen, wobei das Ausmaß der Zusammenziehung abschnittsweise variiert, was geringfügige Änderungen des Schneidenwinkels zur Folge haben kann. Ultradünne mechanische Klingen sind besonders empfindlich gegenüber thermischer Verformung; selbst bei ausreichender Kühlung während des Schleifens können Abweichungen von 0,5° bis 1° auftreten. 4. Verschleiß der Schleifscheibe und Abrichthäufigkeit Bei der Serienfertigung verschleißt die Schleifscheibe allmählich. Wird sie nicht rechtzeitig abgerichtet, verändert sich ihre Form, wodurch sich der Schleifkantenwinkel entsprechend verschiebt. Verschleißfeste Kreisklingen Für das Längsteilen von Edelstahlbändern ist eine extrem hohe Winkelkonstanz erforderlich, und die akkumulierte Winkelabweichung aufgrund von Radverschleiß kann ±1,5° erreichen.  5. Präzision und Kalibrierung von Messgeräten Verschiedene Messgeräte weisen unterschiedliche Präzision und Kalibrierungszustände auf. Die Messung desselben Schneidenwinkels mit einem Projektor, Werkzeugmikroskop oder Profilometer kann Abweichungen von 0,5° bis 1° ergeben. Werden die Geräte nicht regelmäßig kalibriert, ist die Abweichung noch größer.  6. Unvollständige Zeichnungsspezifikationen Viele Zeichnungen geben lediglich „Kantenwinkel 30°“ an, ohne zu spezifizieren, ob es sich um den Keilwinkel, den Spanwinkel oder den Freiwinkel handelt, noch werden der Messquerschnitt, der Toleranzbereich oder die Anforderungen an den Kantenradius spezifiziert. Spezialklingen mit hoher HärteFehlt eine Toleranzangabe für den Kantenwinkel, orientiert sich der Hersteller an Standardwerten wie ±2°, die erheblich von den Erwartungen des Kunden abweichen können. 7. Wie lässt sich eine Winkelabweichung vermeiden? – Fünf Vorschläge 1. Vollständige ZeichnungsspezifikationenGeben Sie die Werte für Keilwinkel, Spanwinkel und Freiwinkel genau an; geben Sie die Position des Messquerschnitts an; geben Sie die Winkeltoleranz an (empfohlen ±0,5°); und geben Sie die Anforderungen an den Kantenradius an. 2. Einigung auf die MessmethodeKlären Sie mit dem Hersteller ab, welches Instrument verwendet wird und an welcher Stelle des Querschnitts die Messung durchgeführt wird, um sicherzustellen, dass beide Parteien ein einheitliches Verständnis von „Winkel“ haben. 3. Erstmusterprüfung beantragenVor der Serienproduktion sollte der Hersteller einen Erstmusterprüfbericht anfordern, um zu bestätigen, dass der Winkel den Anforderungen entspricht, bevor mit der Serienproduktion begonnen wird. 4. Wählen Sie einen Hersteller mit CNC-Schleifkapazität.CNC-Schleifmaschinen können den Schleifscheibenweg präzise steuern und die Winkelabweichung innerhalb von ±0,3° halten. 5. Schleifzugabe berücksichtigenFür Spezial-SchneidklingenSie können auf der Zeichnung eine „Schleifzugabe von 0,1-0,2 mm“ angeben, um ein abschließendes Präzisionsschleifen und eine Winkeleinstellung zu ermöglichen. 8. Winkelsteuerungsfähigkeit von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. verwendet 5-Achs-CNC-Schleifmaschinen und erreicht damit eine Schneidkantenwinkelgenauigkeit von ±0,3°. Jede Präzisionsklinge wird vor dem Versand mit einem Profilometer geprüft, und ein Winkelprüfbericht wird mitgeliefert. Wir garantieren, dass die Abweichung zwischen dem in der Zeichnung angegebenen Winkel und dem tatsächlich bearbeiteten Winkel ≤±0,5° beträgt (und in Sonderfällen auf ±0,3° begrenzt werden kann). Abschluss Die Abweichung zwischen dem in der Zeichnung angegebenen Kantenwinkel und dem tatsächlichen Bearbeitungsergebnis kann durch verschiedene Faktoren bedingt sein: Messreferenz, Kantenradius, thermische Verformung, Schleifscheibenverschleiß, Messgenauigkeit oder unvollständige Zeichnungsspezifikationen. Sofern beide Parteien sich über Spezifikation, Messung und Prüfung einig sind, lässt sich die Abweichung in einem akzeptablen Bereich halten. Mingbai Technology hat sich der Präzisionsfertigung verschrieben und gewährleistet, dass Ihre Zeichnung und das tatsächliche Produkt winkelgenau übereinstimmen.Website: www.mingbaiblade.com
  • Der Verschleiß der Kreissägeblattbohrung überschreitet 0,05 mm – soll es repariert oder direkt verschrottet werden?
    Jul 07, 2026
    In der Längsteilfertigung übertragen Kreisschneidplatten das Drehmoment über die Passung der Bohrung mit der Schneidplatte. Nach längerem Gebrauch weitet sich die Bohrungswand aufgrund von Reibverschleiß und wiederholtem Ein- und Ausbau allmählich aus. Sobald der Bohrungsverschleiß 0,05 mm überschreitet, stehen viele Anwender vor der Wahl: Reparieren mit Blick auf die Präzision oder Verschrottung mit dem damit verbundenen Verlust. Mingbai Mechanical Tool Technology Co., Ltd. bietet professionelle Beurteilungskriterien und Reparaturlösungen. 1. Drei Grade des Bohrungsverschleißes  Leichte Gebrauchsspuren (0,05 mm)Die Bohrung ist deutlich unrund oder aufgeweitet. Nach der Montage ist das Sägeblatt stark exzentrisch, was beim Schneiden zu heftigen Vibrationen und deutlich sichtbaren Wellenkanten am Werkstück führt. Eine Reparatur ist in diesem Stadium schwierig und erfordert sorgfältige Abwägung. 2. Reparieren oder Verschrotten? Fünf Beurteilungsdimensionen 1. Restwert der Schaufel Wenn Hochleistungs-Kreismesser für Hochgeschwindigkeitsschneiden Es sind noch mehr als drei Nachschärfungsmöglichkeiten vorhanden, und die Klinge hat einen hohen ursprünglichen Wert (z. B. Hartmetall oder pulvermetallurgisch hergestellter Schnellarbeitsstahl). verschleißfeste Hartmetall-KreisklingenEine Reparatur lohnt sich, wenn die Schneide fast abgenutzt ist. Ist die Schneide jedoch fast verschlissen, ist das Verschrotten wirtschaftlicher. 2. Anforderungen an die Gerätegenauigkeit Normale Schlitzlinien (mit einer Präzisionstoleranz von ±0,1 mm) weisen eine höhere Toleranz gegenüber der Präzision der reparierten Bohrung auf. Hochpräzise Kreisscheiben Für das Präzisionsstreifenschneiden gelten strenge Anforderungen an die Rundlaufgenauigkeit, und die Teile müssen nach der Reparatur sorgfältig geprüft werden. 3. Abnutzungsmuster Gleichmäßige Erweiterung (ähnlicher Verschleiß in allen Bereichen) → reparierbar. Einseitiger Verschleiß oder Aufweitung → Reparatur schwierig und erfordert Begutachtung. Risse oder Absplitterungen am Bohrungsrand → sofort verschrotten. 4. Klingentyp Für beschichtete LegierungsblätterBei der Bohrungsreparatur ist darauf zu achten, die Beschichtung nicht zu beschädigen; eine professionelle Reparatur im Werk wird empfohlen. SpezialklingenAufgrund des Mangels an sofort verfügbaren Ersatzteilen ist eine Reparatur oft die bessere Wahl. 5. Reparaturkosten Die Reparaturkosten betragen üblicherweise 15–30 % des Preises eines neuen Sägeblatts. Erreicht das reparierte Sägeblatt mehr als 70 % der Lebensdauer eines neuen Sägeblatts, ist die Reparatur wirtschaftlich. 3. Drei Reparaturmethoden 1. Bürstenbeschichtung der Bohrung (Chrom-/Nickelbeschichtung) Durch galvanische Abscheidung einer Metallschicht auf der verschlissenen Bohrungsoberfläche werden die Abmessungen wiederhergestellt. Vorteile: Keine Veränderung des Klingensubstrats, niedrige Temperatur, keine Verformung. Nachteile: Begrenzte Härte der Beschichtung, nicht geeignet für hohe Belastungen. Geeignet für mechanische Klingen zum Schneiden mittlerer Belastung.  2. Einsetzen der Bohrungshülse Die ursprüngliche Bohrung wird um 0,5–1 mm erweitert, eine wärmebehandelte Innenhülse eingepresst und die neue Bohrung anschließend auf die Originalmaße nachbearbeitet. Vorteile: Wiederherstellung der ursprünglichen Passgenauigkeit, lange Lebensdauer. Nachteile: höhere Kosten, professionelle Ausrüstung erforderlich. Geeignet für hochbelastbare Aluminiumklingen.  3. Bohrungsauftragschweißen + Nachbearbeitung Zum Aufbau der Bohrungswand werden spezielle Schweißstäbe verwendet, anschließend wird auf die ursprünglichen Abmessungen nachgebohrt. Vorteile: Metallurgische Verbindung der Reparaturschicht mit dem Grundmaterial. Nachteile: Ausgeprägte Wärmeeinflusszone, die zu Verformungen führen kann. Geeignet für Kreissägeblätter zum Schneiden dicker Bleche. 4. Drei Situationen, die eine Verschrottung erfordern • Risse am Bohrungsrand (auch wenn sie sehr klein sind)Die Klinge wurde mehr als fünfmal nachgeschärft, die verbleibende effektive Dicke reicht jedoch nicht aus.• Starke Rundheitsabweichung der Bohrung (Elliptizität >0,03 mm) und Konzentrizitätsfehler >0,03 mm 5. Überprüfungsstandards nach der Reparatur  Ein reparierter Präzisionsklinge Vor der Installation müssen folgende Prüfungen bestanden werden: • Bohrungsgröße auf ursprüngliche Toleranz wiederhergestellt (H7 oder H6)• Rundheit der Bohrung ≤ 0,003 mm• Rechtwinkligkeit zwischen Bohrung und Stirnfläche ≤ 0,005 mm• Radialer Rundlauf nach Wellenmontage ≤ 0,008 mm 6. Reparaturdienste von Mingbai Technology Mingbai Mechanical Tool Technology Co., Ltd. bietet Reparaturdienstleistungen für Verschleiß an Kreissägeblattbohrungen an: • Bürstenplattierung von Bohrungen (kontrollierbare Schichtdicke, Wiederherstellung der Originalabmessungen)• Einsetzen einer Laufbuchse (professionelle Presspassung, Übermaßpassung)• CMM-Inspektion nach der Reparatur mit Präzisionsbericht• Qualitätsgarantie: 100%ige Erfolgsquote bei der Montage nach der Reparatur, andernfalls kostenlose Nachbearbeitung  Abschluss Wenn der Verschleiß der Kreissägeblattbohrung 0,05 mm überschreitet, hängt die Notwendigkeit einer Reparatur vom Restwert des Sägeblatts, den Präzisionsanforderungen der Anlage, dem Verschleißbild und den Reparaturkosten ab. Leichter Verschleiß erfordert keine Behandlung, mäßiger Verschleiß kann repariert werden, und starker Verschleiß oder Risse müssen unbedingt zum Austausch des Sägeblatts führen. Mingbai Technology unterstützt Sie gerne dabei, die Standzeit Ihres Sägeblatts zu verlängern und die Werkzeugkosten durch professionelle Reparaturtechniken und Prüfverfahren zu senken.Website: www.mingbaiblade.com
  • Warum bildet sich bei Edelstahlklingen beim Schneiden immer ein Materialabtrag an der Schneide?
    Jul 06, 2026
    Beim Längsschneiden von Edelstahlbändern bildet sich häufig eine klebrige, tumorartige Ablagerung an der Schneidkante der Edelstahlklingen – die sogenannte Aufbauschneide. Sie entsteht durch winzige Metallpartikel des geschnittenen Materials, die sich unter hohem Druck und hoher Temperatur kaltverschweißen und so die Schneidkante verkleben. Die Aufbauschneide raut nicht nur die Schnittkante auf und erhöht die Gratbildung, sondern beschleunigt auch den Verschleiß und kann in schweren Fällen zu Ausbrüchen führen. Mingbai Mechanical Tool Technology Co., Ltd. analysiert auf Basis langjähriger Erfahrung im Längsschneiden von Edelstahl die Ursachen der Aufbauschneide und bietet Lösungen an. 1. Entstehungsmechanismus von aufgeschütteten Kanten  Edelstahl zeichnet sich durch hohe Zähigkeit, starke Kaltverfestigung und geringe Wärmeleitfähigkeit aus. Beim Scheren entsteht intensive Reibung zwischen Schneide und Material, wodurch die Temperaturen sprunghaft ansteigen (lokal bis zu 500–800 °C). Unter hohem Druck und hoher Temperatur verbinden sich Elemente wie Chrom und Nickel im Edelstahl durch Kaltverschweißung mit der Schneidkante. Dabei lagern sich Materialpartikel an und bilden eine Aufbauschneide.  Das Wachstum von Aufbauschneiden ist dynamisch: Sie wachsen kontinuierlich und lösen sich periodisch ab. Beim Ablösen kann Kantenmaterial abgetragen werden, was zu Kantenfehlern führt. 2. Warum neigt Edelstahl besonders zur Bildung von Kantenverhärtungen? · Hohe HaftungDer Chromgehalt im Edelstahl führt dazu, dass sich an seiner Oberfläche leicht Klingenmaterialien anhaften.· Geringe WärmeleitfähigkeitDie Wärme konzentriert sich im Randbereich und beschleunigt so die Haftung.· ArbeitshärtungDas Material härtet beim Abscheren rasch aus, wodurch die Reibung zunimmt und die Temperaturen weiter steigen. 3. Fünf Ursachen für die Entstehung von Bebauungsrändern 1. Unzureichende Kantenoberflächenbearbeitung Je rauer die Kantenoberfläche ist, desto mehr mikroskopische Erhebungen und Vertiefungen gibt es, wodurch es für Edelstahlpartikel einfacher wird, sich in den Vertiefungen zu "verankern" und sich allmählich zu einer Aufbaukante anzusammeln. Edelstahlklingen für präzises Schneiden Die Kantenoberflächenrauheit muss Ra ≤ 0,1 μm betragen; andernfalls ist die Bildung von Aufbauschneiden sehr wahrscheinlich.  2. Kantenwinkel zu klein Ein zu kleiner Kantenwinkel (
1 2 3 4 5 6 7 8
Eine Nachricht hinterlassen
Wenn Sie an unseren Produkten interessiert sind und weitere Details wissen möchten, hinterlassen Sie hier eine Nachricht, wir werden Ihnen so schnell wie möglich antworten.
EINREICHEN

Eine Nachricht hinterlassen

Eine Nachricht hinterlassen
Wenn Sie an unseren Produkten interessiert sind und weitere Details wissen möchten, hinterlassen Sie hier eine Nachricht, wir werden Ihnen so schnell wie möglich antworten.
EINREICHEN

Heim

PRODUKTE

WhatsApp

Kontaktieren Sie uns